服务咨询电话:
13526990215
13526990215
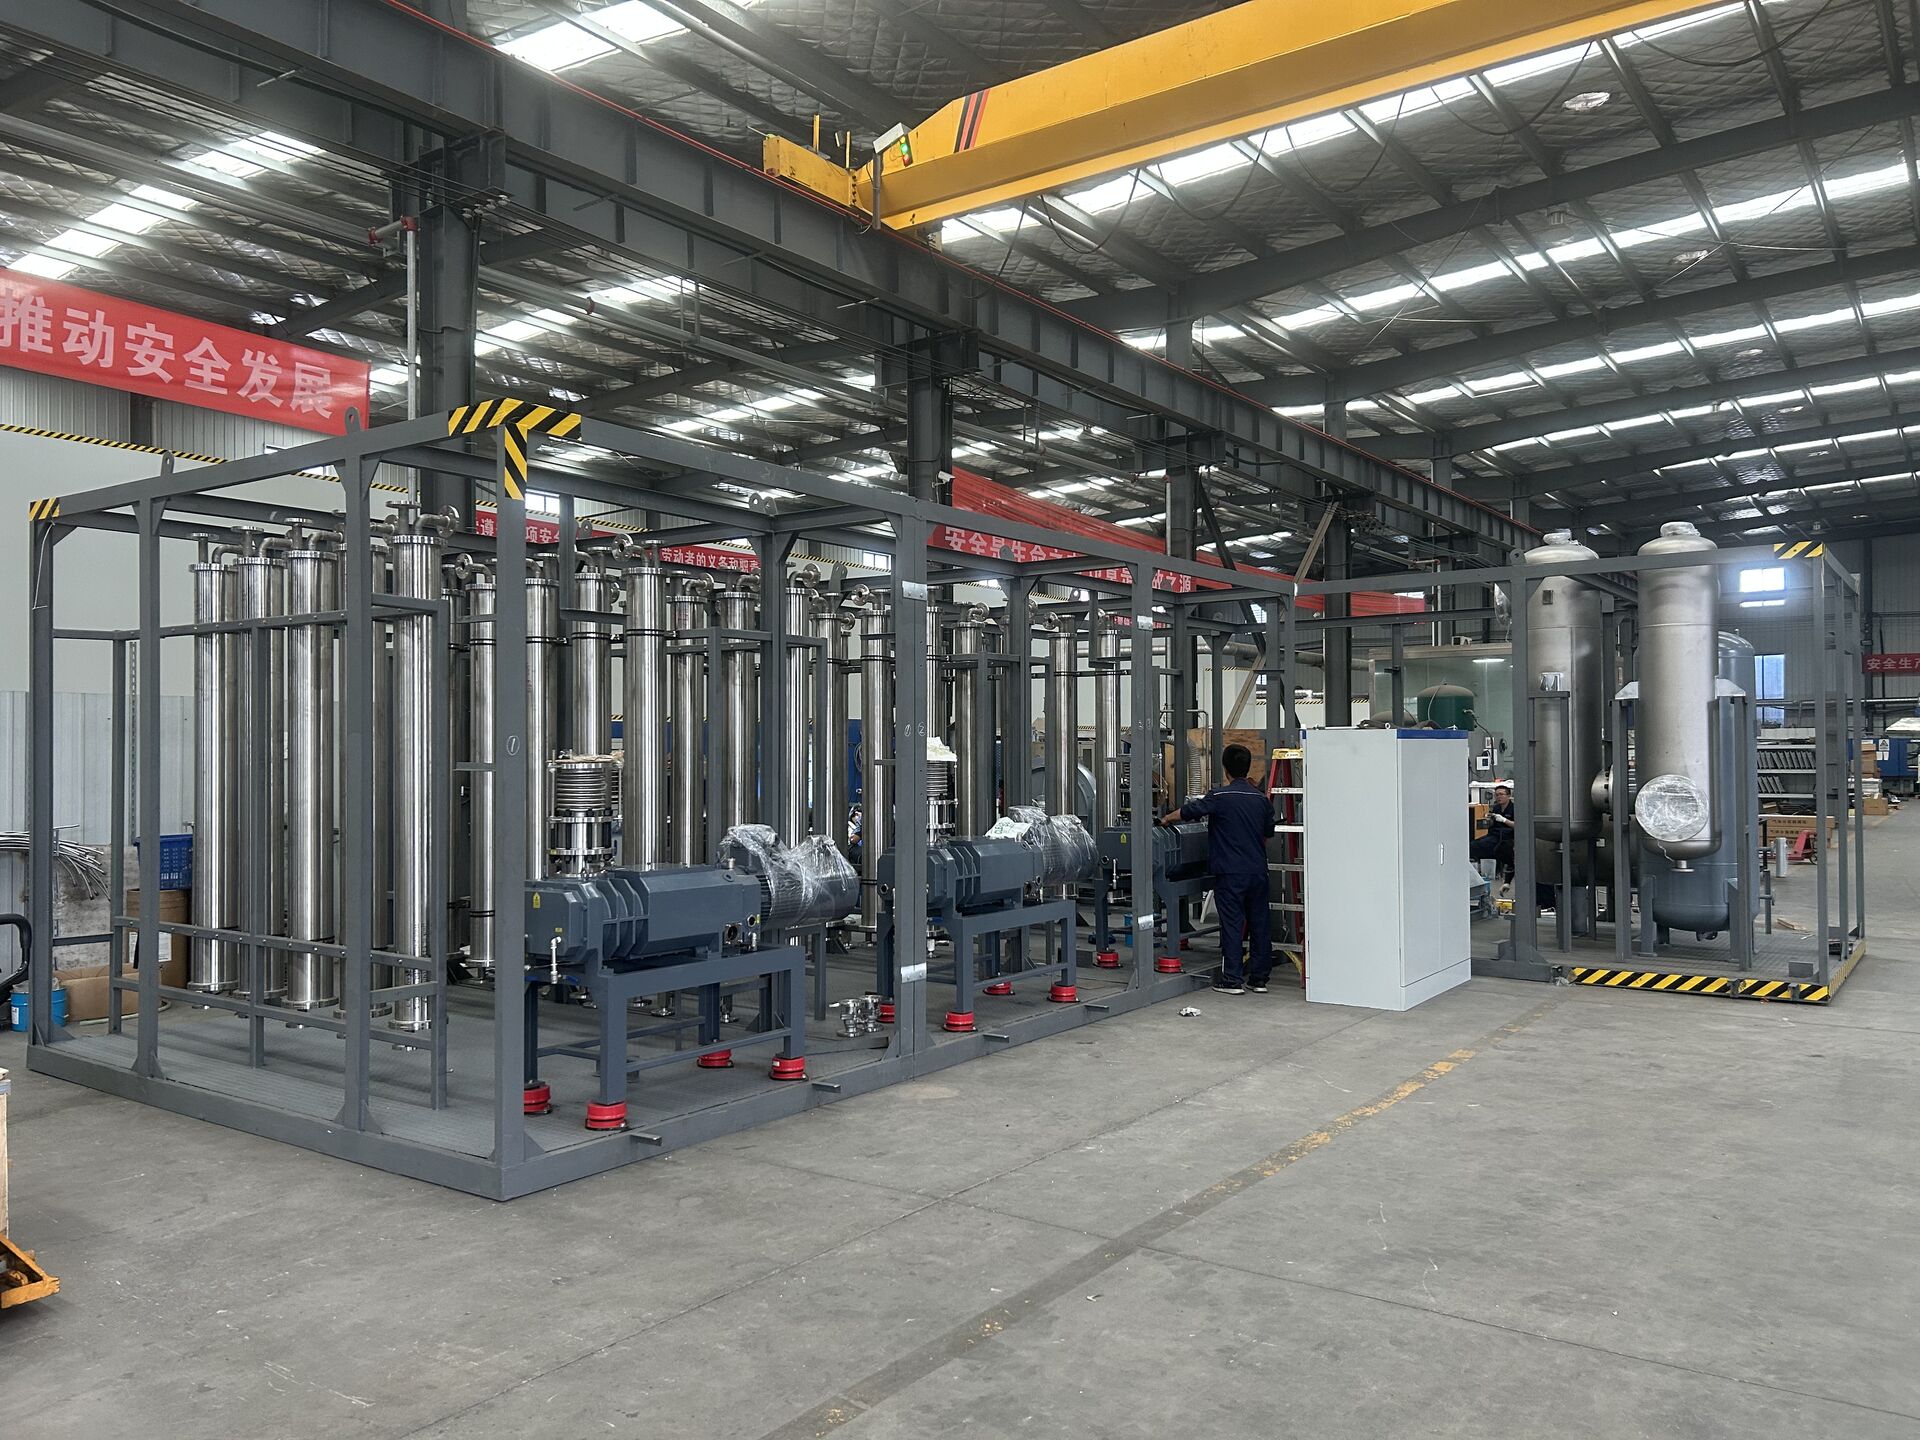
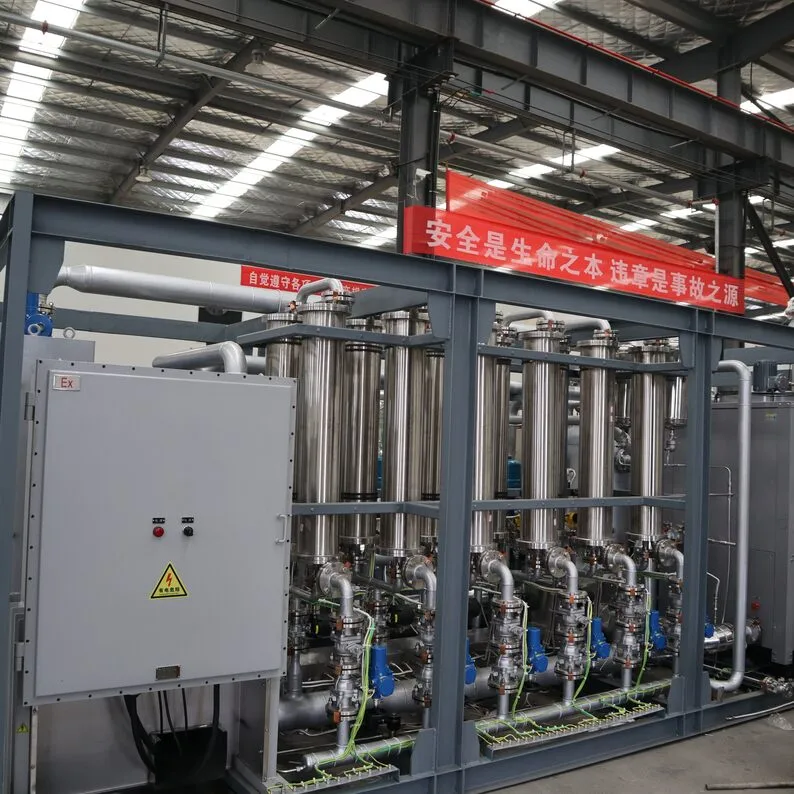
溶剂回收装置运行三五年之后,效率下降、故障增多是普遍规律:换热器结垢、泵机磨损、控制元件老化,逐项积累。大修与技改是恢复装置能力的两条路:大修解决状态恢复,技改解决能力提升,两者的组合按装置的实际状态定,不修则已,修一次要管几年。
大修组织的难点在停机窗口:回收装置与生产联动,停机时间要向生产让步,窗口短、项目多,组织不好容易抢工漏项,修完不长就又出问题。
修前评估决定大修的范围与深度:运行数据回顾——回收率、能耗、故障记录按年对比,衰减项与常发故障项列出来;状态检测——换热器抽芯查垢、泵机振动测量、电气绝缘与控制元件动作试验,逐项摸底;清单分级——按必修、检查后定、观察项三级列清单,必修项进大修,观察项列入下次检修计划。
评估阶段就把备件与外协落实:长周期件提前订货,探伤与动平衡这类外协项目提前排期,开窗后等件的损失最大。评估报告成文下发:参加方人手一份清单,项目归属与责任人逐一对应,窗口开始前的准备会按清单逐项核销。
技改借大修窗口一并做,省掉单独停机:换热面积不够的换高效换热芯,回收率下降因冷凝温位不足的补冷量,控制系统的老旧元件趁停机升级,人工操作的排放与加料环节改自动。技改项从评估清单里挑——有数据支撑的才上,不做为改而改的项目。
技改的收益核算要保守:按增量回收量与运行节省逐年算回收期,测算取下限,回收期在两年以内的项目优先安排。实施顺序上,控制类技改先行——它为后续的运行调节打好基础,换热类项目随后。
| 环节 | 主要内容 | 组织要点 |
|---|---|---|
| 停机置换 | 物料退出与清洗 | 动火条件提前具备 |
| 换热器 | 抽芯清洗或换芯 | 与泵机检修并行 |
| 泵机检修 | 解体测量换件 | 备件到货后开检 |
| 电气控制 | 元件更换与升级 | 穿插工艺项目进行 |
| 技改实施 | 评估清单内项目 | 有数据支撑才上 |
| 试压联动 | 完整过一遍 | 带载试运行签认 |
窗口内的组织按网络计划排:置换与动火作业先行,换热器清洗与泵机检修并行,电气与控制项目穿插在工艺项目之间,试压与联动在收尾阶段完整过一遍。每日收工核对进度,滞后项目当天调资源,不把欠账拖到窗口末端。
按装置状态定,不是固定年限:回收率与能耗的趋势数据连续两年下滑、常发故障增多时安排大修。状态好的装置拉长间隔,把检修费用用在数据说话的节点上。
五天完成状态恢复型大修是常态,关键是修前准备:备件到货、方案到人、外协排期,窗口内只做动手的活。技改项目多时,分两次窗口实施,不硬压工期。
算三笔账:大修加技改的总投入、新旧装置的运行费用差、现有装置剩余寿命。多数工况下,换热与控制环节的技改能把装置能力拉回设计水平,整体换新只在主体设备寿命到期时考虑。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线