服务咨询电话:
13526990215
13526990215
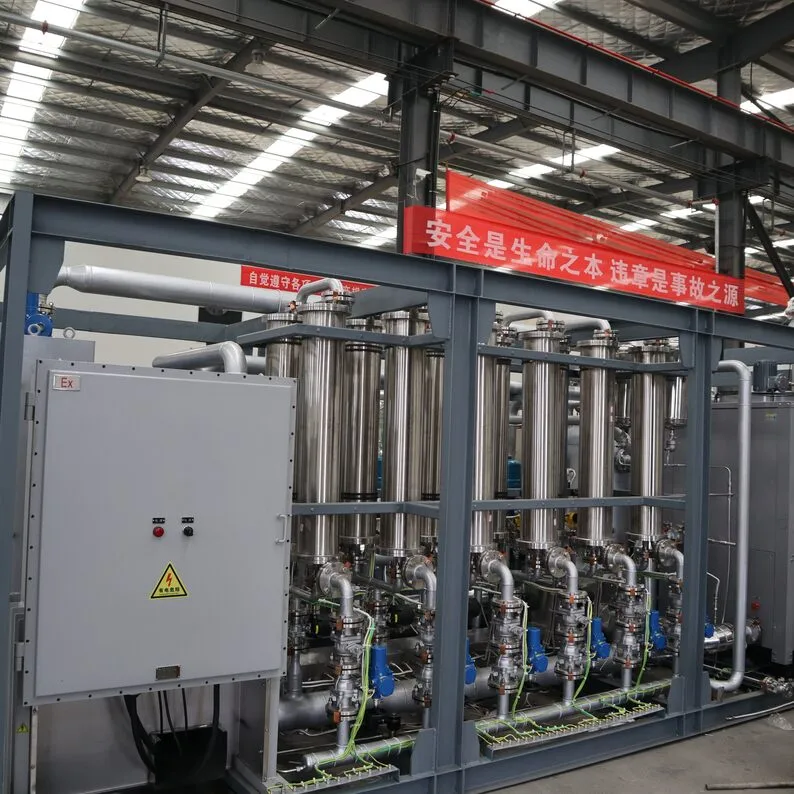
溶剂回收装置运行中,蒸馏釜与蒸发器里会逐渐积起高沸点残液:溶剂蒸出去了,杂质、低聚物与高沸组分留在釜里,浓度越积越高,影响传热与产品品质,必须定期排出。釜残处理看似只是排渣,安排不好会成为装置稳定运行的短板:排早了收率受损,排晚了传热恶化、结垢加剧。
釜残管理是溶剂回收运行里少被写到台面的一环:手册里讲工艺原理,很少讲残液什么时候排、排多少、排出来怎么办。运行台账里把釜残管理补上,装置的长周期运行会顺很多。
残液排放口的位置也有讲究:靠近操作通道、远离电气设备,接收容器的摆放与转运路线在布置阶段定好,运行时少走弯路,排放作业也更安全。
判断排残时机的指标有三个:釜温与釜压的对应关系漂移,同样的压力下釜温升高,说明残液浓度上来了;传热温差增大,同样的蒸发量需要更大的温差;回收液品质检测里高沸杂质上升。三个指标出现任意一个,安排采样分析,按分析结果确定排残量。
固定周期排残是常见的简化做法:按经验定一个周期,到期即排。周期法管理简单,但批次差异大的工况下,早排晚排都不精准,有分析条件的场合还是按指标排。
排残安排在批次间隙或低负荷时段:釜内物料先浓缩到位,蒸汽与进料切断,残液趁热排放——温度低了黏度上升,排不干净。排放管路保持短而直,坡向接收容器,必要时伴热。残液接收容器密闭并标识,残液里的溶剂组分还有回收价值,不能当作废料随意处置。
排残后的冲洗环节同样重要:冲洗液单独收集检测,含溶剂高的并入回收流程,基本不含溶剂的按废水处理。冲洗不彻底,残液在釜壁结垢,下次开车传热从低起点开始。
釜残的去向按成分定:溶剂含量高的回蒸馏系统再收一遍;溶剂含量低但热值可以的,与燃料系统衔接;都不能利用的,按危废要求委托处置。去向在排放前明确,接收环节的单据与台账对应。
| 残液情形 | 判断依据 | 处理去向 |
|---|---|---|
| 溶剂含量高 | 蒸馏再收经济 | 回蒸馏系统二次回收 |
| 中低含量 | 热值可利用 | 与燃料系统衔接 |
| 基本无溶剂 | 分析确认 | 按废水处理 |
| 含特殊杂质 | 危废鉴别 | 委托资质单位处置 |
| 结垢性残液 | 传热温差增大 | 冲洗与机械清理结合 |
| 冲洗液 | 检测定组分 | 按含量并入回收或废水 |
分析说了算:溶剂含量高的残液二次蒸馏的收率可观,核算下来多数合算;含量降到百分之几以下的,再收的能耗与时长不划算,转向燃料化或处置。
不正常,通常说明来料杂质增多或前段除杂环节失效。查进料过滤与预处理环节,同时核对检测方法,把原因找到再调整周期。
要看成分与热值,含卤素、含氮硫高的残液直接燃烧有排放风险,先做成分分析,与燃料接收方确认接收标准,再定去向。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线