服务咨询电话:
13526990215
13526990215
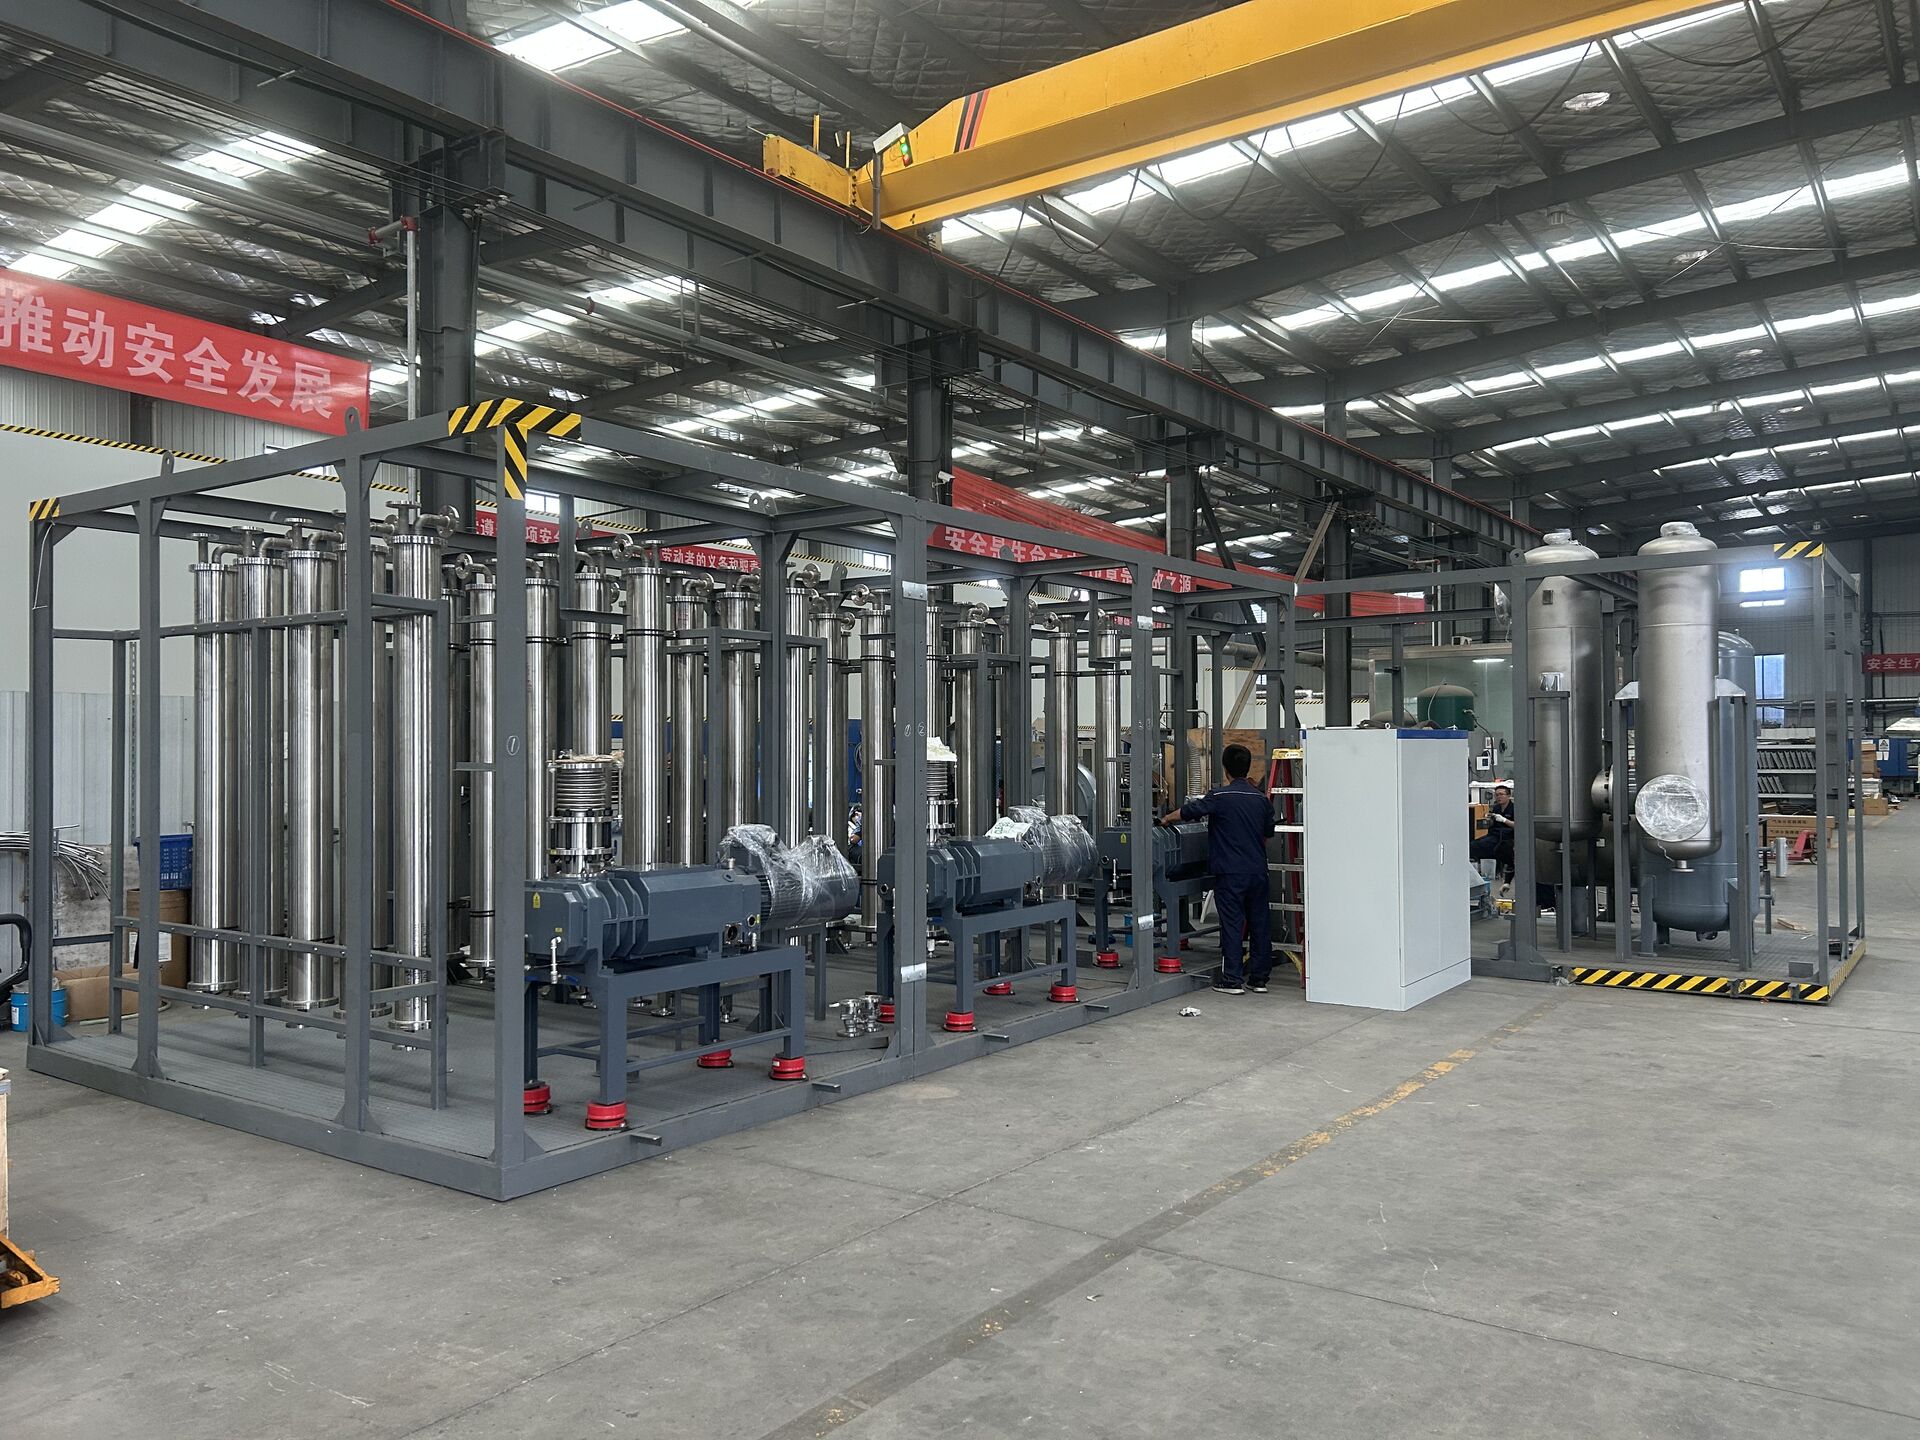
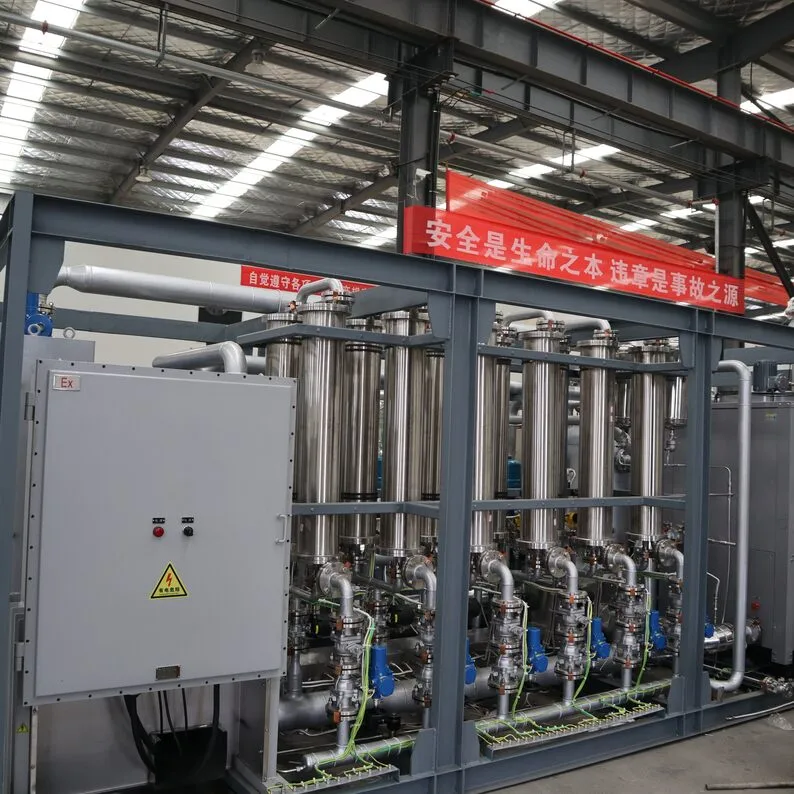
膜分离装置的活动部件少、自动化程度高,运行管理的核心就一句话:把膜两侧的分压差稳住。压差是分离的驱动力,原料侧的增压和渗透侧的真空度任何一头波动,回收率立刻跟着变。装置跑得好不好,不看说明书看趋势——压差、真空度、渗透侧流量三条曲线平稳,膜就在好状态;曲线漂了,问题多半不在膜本身,而在预处理或真空系统。这篇文章把压差从哪里来、巡检看哪些数字、膜寿命怎么延长,按装置运行的实际顺序讲清楚;值班人员可直接对照执行,也适合作为新员工的入门培训材料,交接班时照着讲一遍就能上手。
膜两侧的压差由两头共同建立:原料侧靠压缩机增压,把混合气压到膜前;渗透侧靠真空泵抽吸,维持一个低压环境,透过的富集气被连续抽走。压差越大,组分透过量越大,但压差不是越大越好——膜前压力受组件承压限制,真空度过高会加大泵的负荷与能耗,配置时按介质与回收目标找平衡点。真空泵是膜装置最关键的辅机,它的状态直接决定驱动力是否在线。
膜单元要求进料平稳:气量剧烈波动会让膜面流速忽高忽低,分离效率下降;压力骤变对分离层是机械冲击,长期积累会加速性能衰减。上游工况波动大的装置,增压前设缓冲罐;尾气夹带液滴与颗粒的,过滤除湿段常投不省。高湿工况水分在膜面凝结影响分离,夏季高温还要盯膜前温度——这些都做在膜前面,就是给膜寿命续时间。
真空泵的管理单独说一说:它是膜装置里为数不多的转动设备,油位、温升、声音三项点检做扎实,绝大多数驱动力问题都能提前暴露。泵的保养周期按运行小时数定,不要等出了故障再动;备件里密封件最常耗,常备一批,换起来不耽误生产。真空度长期贴着下限运行的装置,回收率一定不好看,与其硬撑,不如查明根因——多半是密封或冷凝负荷的问题。
装置的成效最终落在两头的数据上:回收侧看凝液或富集气的回收量,与投入量按月对账;排放侧看检测浓度,稳定低于限值才算真达标。两头的数据要放进同一张台账里看——回收量掉了而排放浓度抬头,多半是膜段驱动力不足;两头都平稳而总量对不上,则要查收集端的密封与旁路。数据对不上的地方就是问题所在,比凭感觉排查快得多。
| 巡检项 | 关注点 | 异常方向 |
|---|---|---|
| 膜前压差 | 趋势平稳 | 升高多为前置滤材堵塞 |
| 真空度 | 额定区间 | 下降查泵与密封 |
| 渗透侧流量 | 与压差匹配 | 下降先查预处理 |
| 排放浓度 | 低于限值 | 超标查膜层与工况 |
| 膜前温度 | 允许区间 | 偏高查预冷与除湿 |
| 真空泵 | 油位温升 | 异常按规程停机 |
顺序是:预处理段的滤材与除湿、真空系统的泵性能与密封、膜前温度,最后才评估膜层。多数所谓的膜衰减,其实是预处理失守让污染物到了膜面,把前置段恢复,膜性能多半跟着回来。
逐项查:真空泵本身的状态、管路与法兰的密封、渗透侧有无背压。真空度不足直接压低驱动力,回收率随之下降,这是膜装置最优先处理的异常。
短期停机保持系统干燥并定期吹扫;长期停机按膜厂要求封存防污染。再投运时先做性能标定,确认通量与分离效果正常后再并线运行。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线