服务咨询电话:
13526990215
13526990215
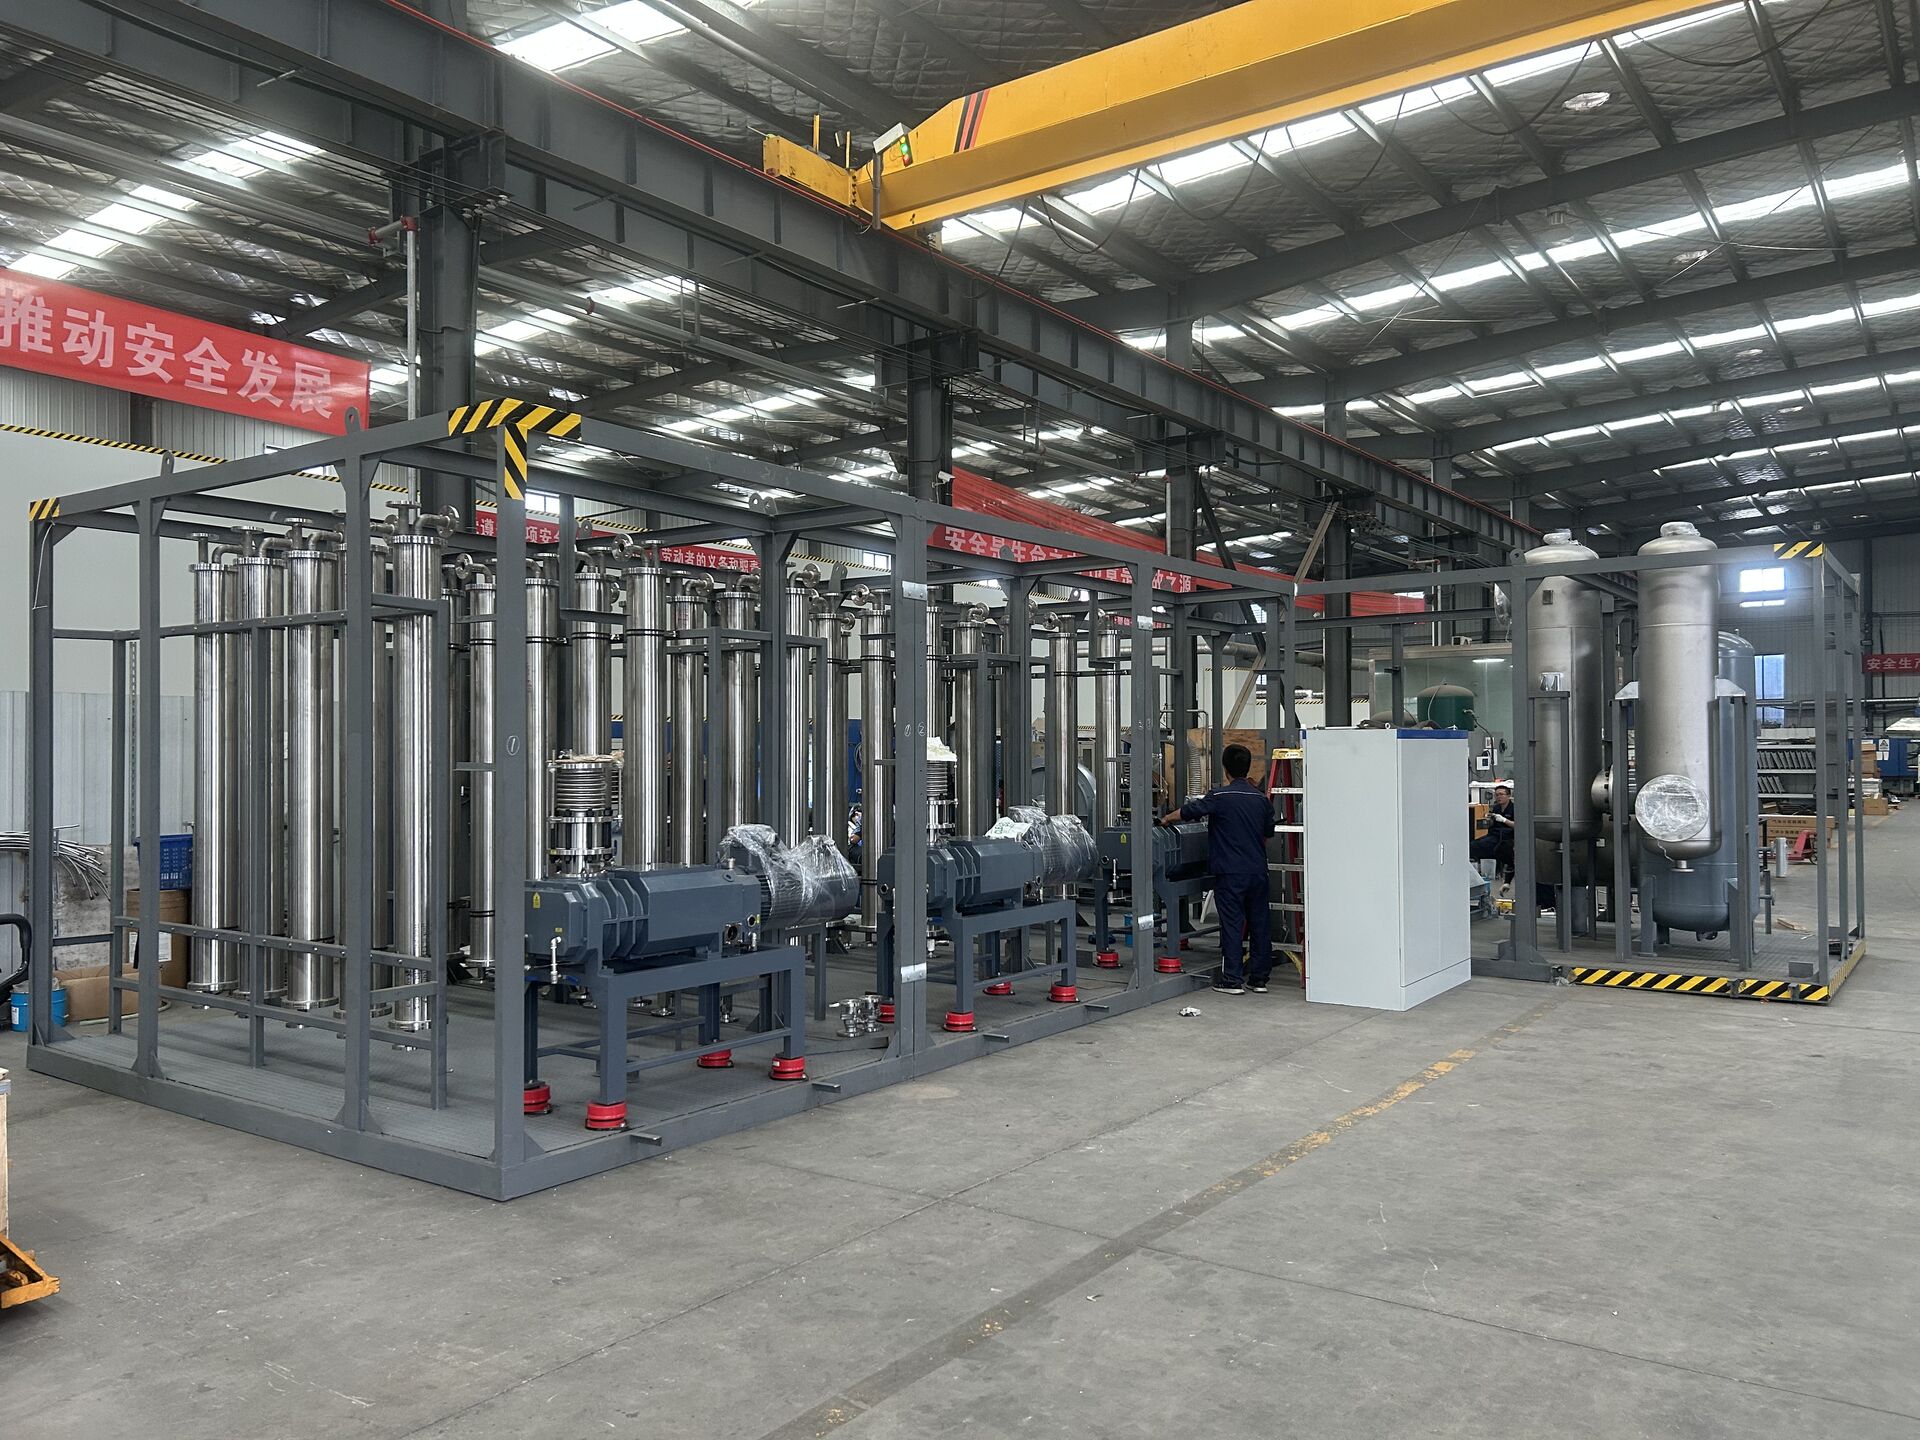
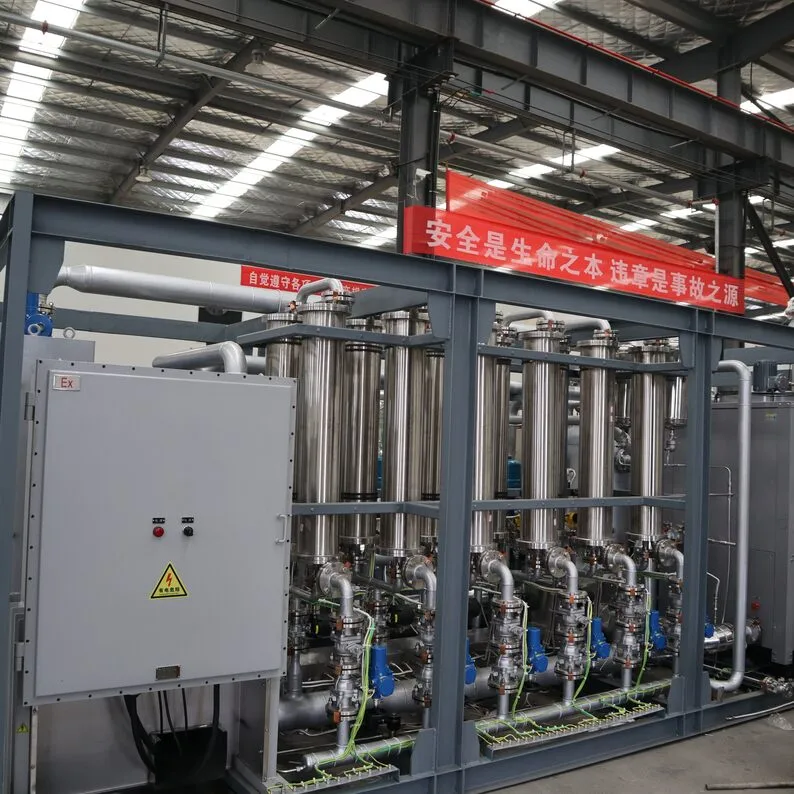
乙酸乙酯是涂料、油墨、胶粘剂与医药中间体行业用量很大的酯类溶剂,挥发性强、气味明显,废气排放点位多。乙酸乙酯的沸点在七十多摄氏度,属于冷凝回收比较容易见效的溶剂品种,用冷凝加膜分离的液化回收工艺,冷凝段就能把大部分乙酸乙酯液化下来,回收液经简单处理即可回用。
冷凝温度依据乙酸乙酯的饱和蒸气压特性确定:温度越低,气体中残留的乙酸乙酯越少,但制冷能耗越高。工程上通常采用分级冷凝,先用较高温位冷凝回收大部分溶剂,再用深冷段处理剩余部分,把能耗与回收率做平衡。具体温位需按进气浓度、风量与目标回收率核算,不能照搬其他项目的数值。
| 工况 | 进气浓度 | 配置重点 |
|---|---|---|
| 单一乙酸乙酯排放 | 中等偏高 | 两级冷凝即可,冷凝液直接回用 |
| 酯类混合溶剂 | 中等 | 按混合体系定温位,冷凝液需分离 |
| 低浓度大风量 | 偏低 | 先浓缩再回收,膜分离作用更突出 |
| 含湿废气 | 受湿度影响 | 强化预冷脱水,防结霜堵塞 |
问:乙酸乙酯回收液能直接回用吗?
答:单一溶剂工况下,冷凝液静置分层后即可回用;若与其它溶剂混合,需按工艺要求做分离或以掺配方式使用。
问:冷凝温度越低越好吗?
答:不是。温度越低回收率越高,但能耗与结霜风险同步上升,应按进气浓度与目标回收率综合确定。
问:乙酸乙酯废气还需要活性炭吸附吗?
答:冷凝加膜分离已能把大部分溶剂液化回收,若地方排放要求更严,可在末端补一道保障措施,具体按环评要求执行。
问:装置对厂房有什么要求?
答:需要一定的设备占地与通风条件,防爆分区内按相应要求选配电气与仪表,具体在方案设计阶段结合现场确定。
洛阳沃虹石化设备有限公司专注冷凝加膜分离VOCs有机溶剂液化回收装置,覆盖酯类、醇类、酮类、芳烃及含氯溶剂等多种工况。欢迎来电交流。
李总 13526990215
服务热线