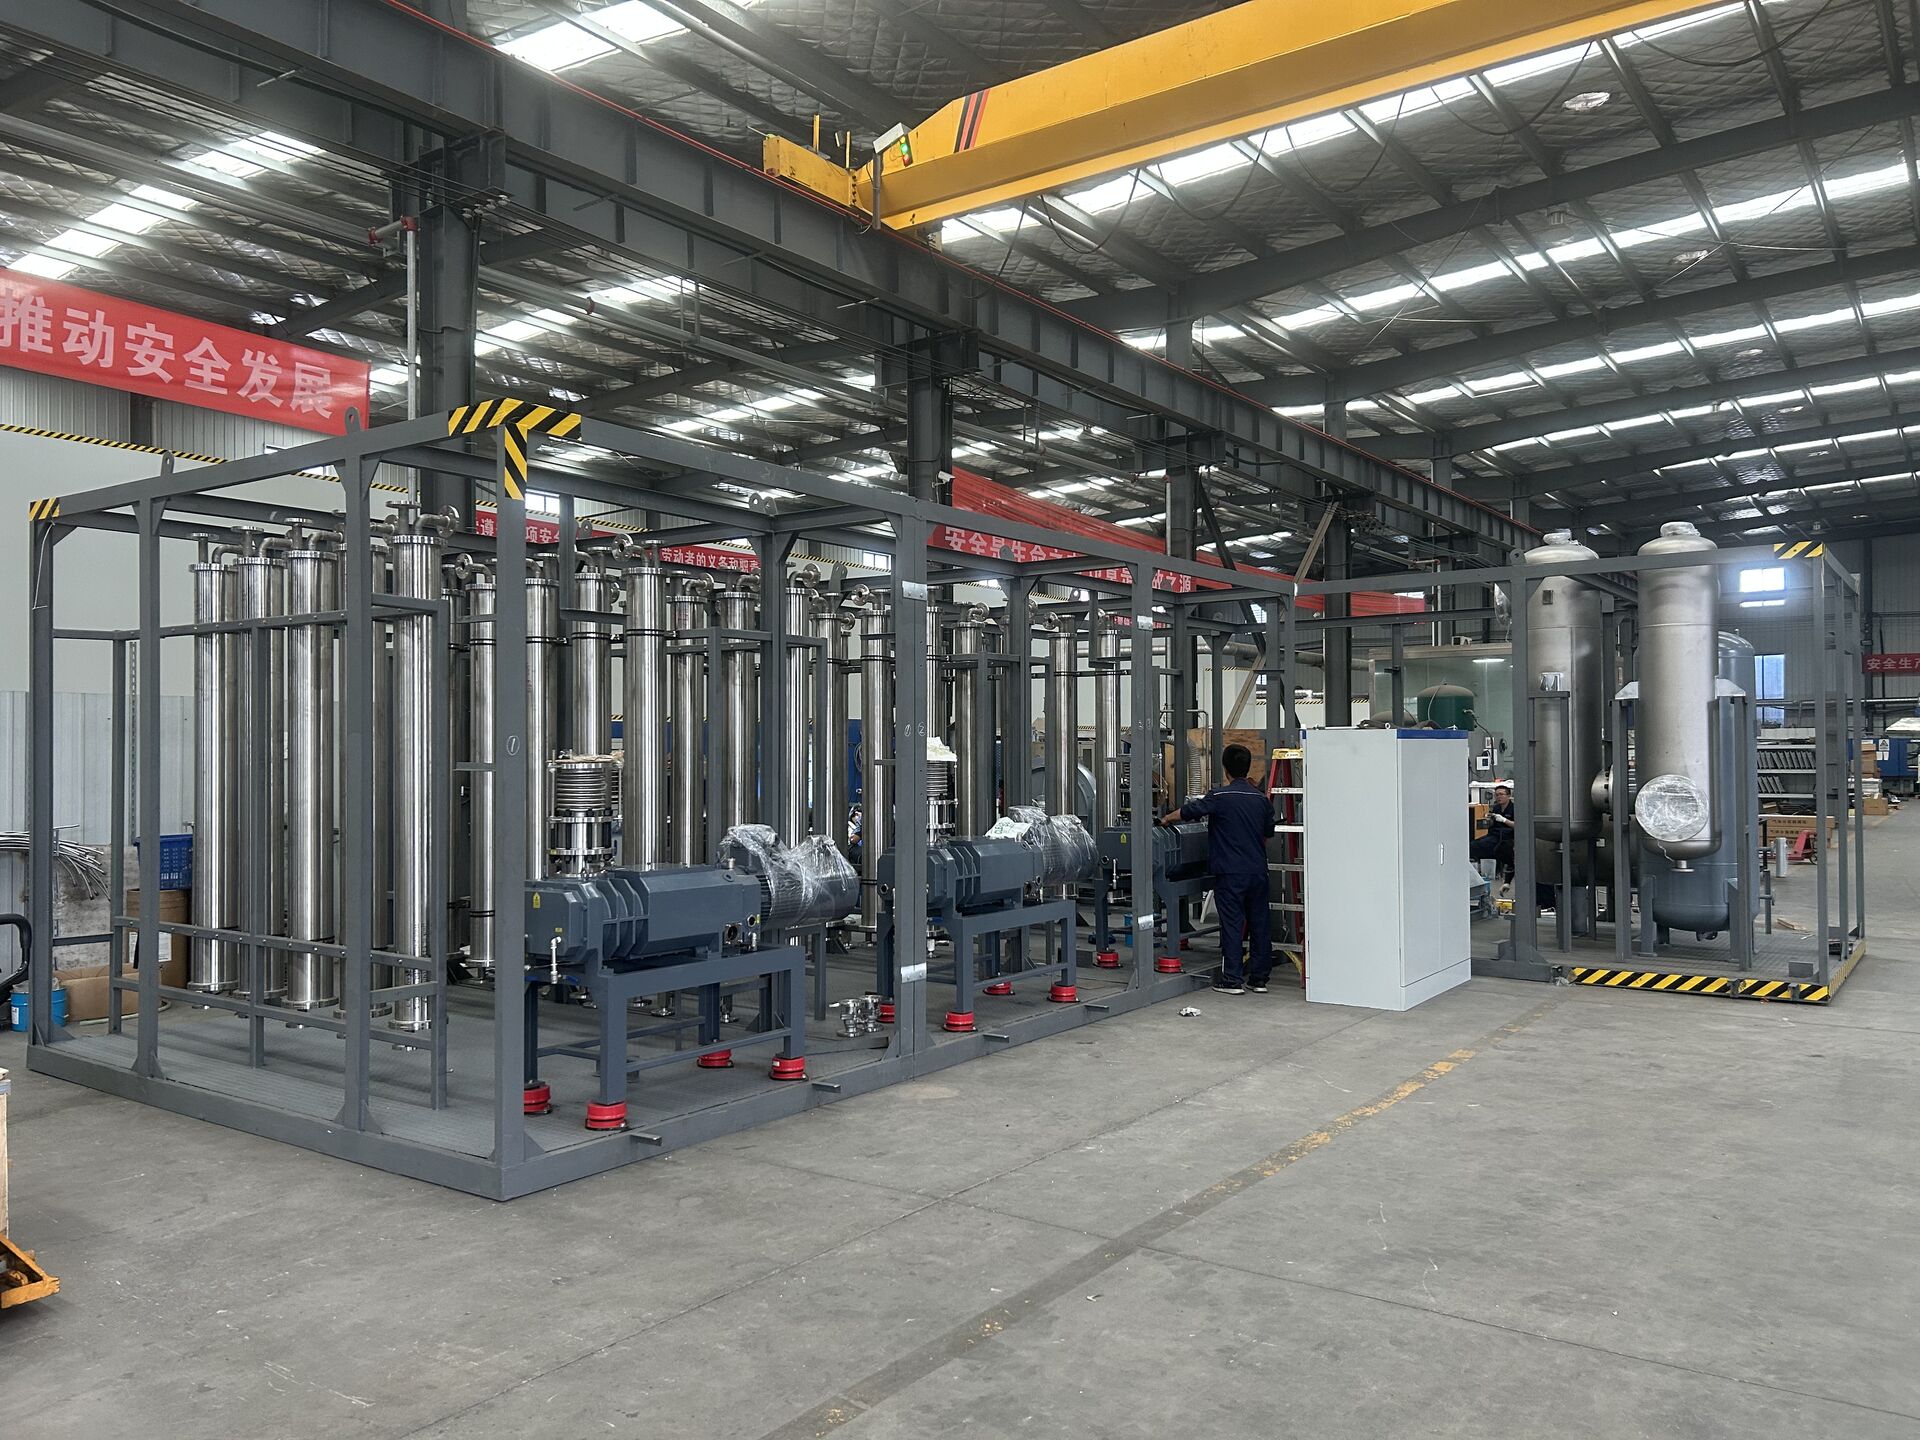
油气回收系统常见故障有哪些?直答:按气路、主机、后处理、仪表控制四类归并,运行异常先按报警信息与参数偏离归类,再沿对应链路逐项核对。气路类多为渗漏、堵塞与阀位错;主机类集中在真空不足、泵与密封;后处理类表现为分离效率下降;仪表控制类则是读数失真或动作时序错乱。先分类再排查,能把现场来回试错压缩成一条明确路径。本文给出四类的识别信号、定位顺序与记录要点,适用于加油站与油库在运系统的日常运维。
现场看到的多是结果:排放读数抬高、回收量下降、设备报警、异响或振动。同一个结果可能来自完全不同的一段,若不分类,容易在末端反复更换耗材。四类的划分依据是「故障发生在哪条链路上」:气路决定气体能不能被完整收集,主机决定压差能不能建立,后处理决定组分能不能被分离,仪表控制决定前面三段的动作与读数是否可信。按这个顺序看,先确认读数可信,再看收集完整,再看分离能力,逻辑上不会跳步。分类还能让交接班记录有固定栏目,前后班次可比对。
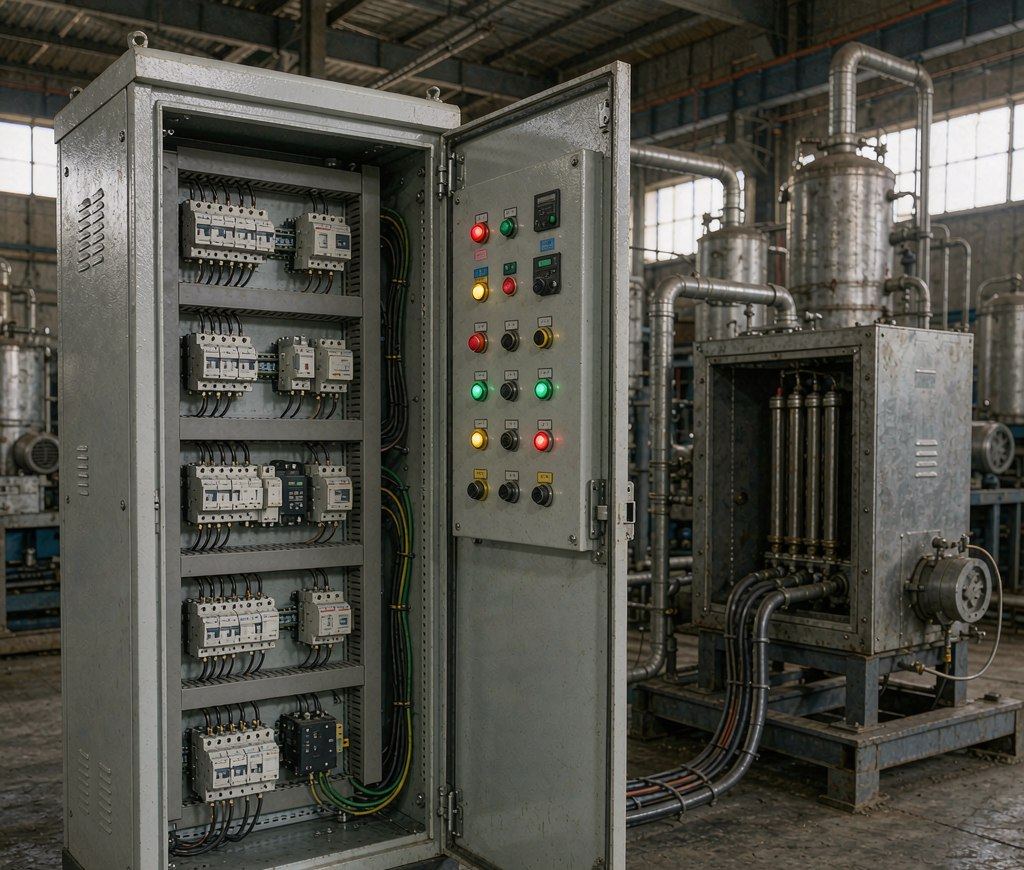
气路类故障的典型信号是进气浓度偏低而处理气量偏高,或管路压差异常上行。前者多指向集气侧漏入空气:法兰、快接、罐车气相接头、呼吸阀周边密封老化,都让空气混入稀释进气。后者多指向堵塞:过滤器积尘、阻火芯被锈渣与胶质堵住、低点排凝不畅造成积液。阀位错误则是改造与检修后的高发项,旁路未关、支路误关会让气流绕开处理段。核对时用管路保压、阀位逐点确认与低点排凝检查三件套,先做不开机的粗筛,再安排停机细查。
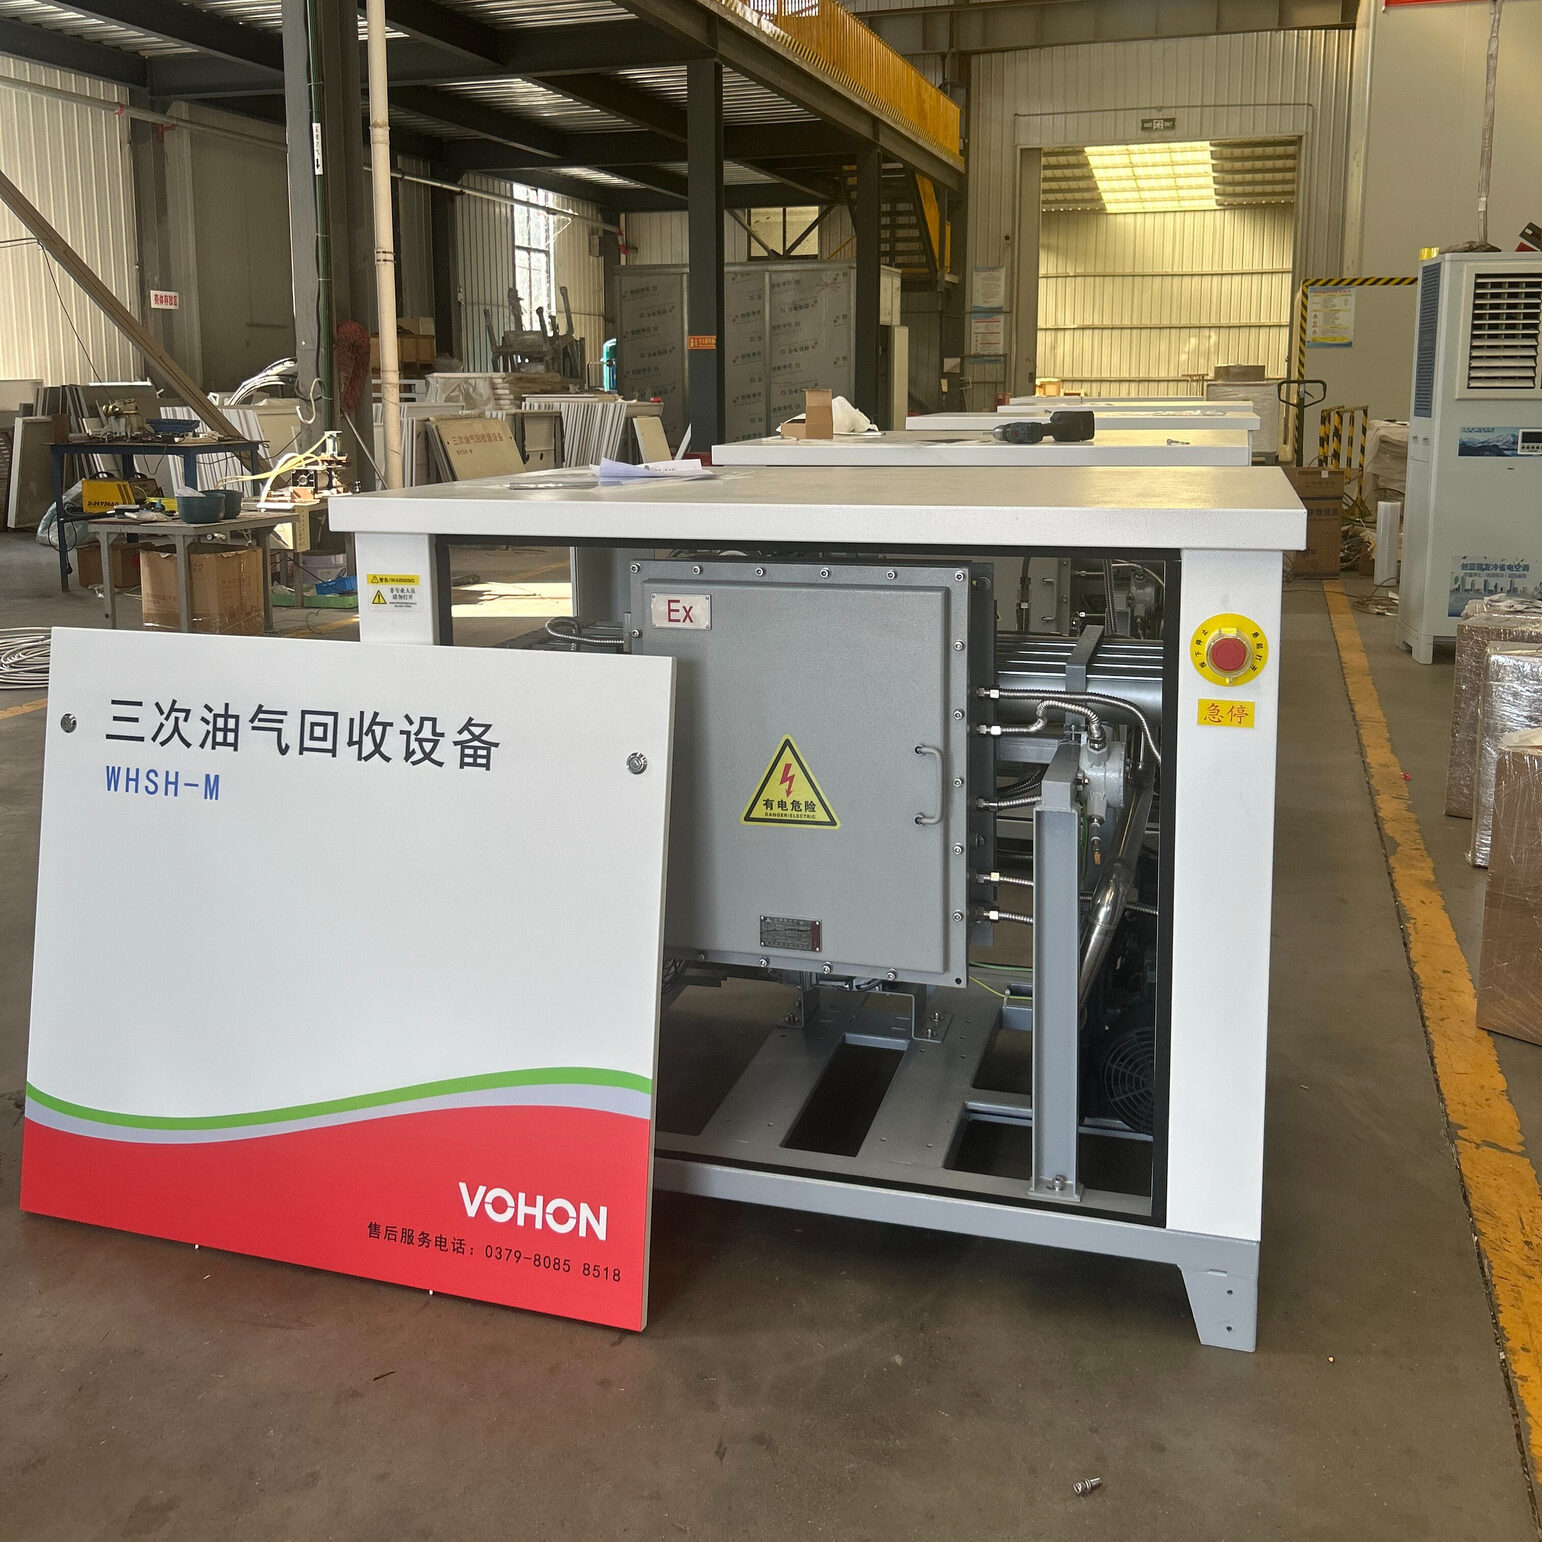
主机类集中在真空度与压差:真空度达不到设定值,检查泵油状态、轴封渗漏、排气侧冷凝液去向与密封件老化;压差异常,先查滤芯与管路。泵体异响与振动要带负荷一起看,空载正常不代表带载正常。后处理类看分离段的进出浓度差:冷凝段核冷媒温度与换热面结垢,吸附段核穿透曲线、床层压差与再生时序,膜段核膜两侧压差与通量趋势。这几段的共同点是效率缓慢衰减,靠单日读数看不出来,要用趋势台账比对稳定期基线。把主机与后处理放在同一张趋势表里读,能分清是推动力不足还是分离能力下降。
| 异常表现 | 故障类别 | 优先核对项 | 常见成因 |
|---|---|---|---|
| 进气浓度低、气量高 | 气路类 | 法兰快接与气相支路 | 漏入空气稀释 |
| 管路压差上行 | 气路类 | 过滤器与阻火芯 | 堵塞或低点积液 |
| 真空度不足 | 主机类 | 泵油、轴封与排气 | 密封老化或冷凝回油 |
| 进出浓度差收窄 | 后处理类 | 冷媒温度与穿透曲线 | 换热面结垢或床层饱和 |
| 读数跳变、现场平稳 | 仪表控制类 | 校准记录与采样管路 | 仪表漂移或采样带液 |
| 切换时段参数紊乱 | 仪表控制类 | 阀动作时序与程序 | 切换阀不到位 |
先记录报警代码与当时参数再复位。复位只清除提示,不改变故障状态;若同一报警反复出现,按对应类别查链路,别靠反复复位维持运行。
用便携检测与运行台账补位:固定时段记录进气与尾端读数、真空度、压差和回收液量,形成手工趋势线,同样能按四类逐段缩小范围。
复测用于确认处置确实作用于责任段,并留下新的基线。不测就把异常记成已闭环,下次同类现象出现时无法判断是复发还是新问题。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线