服务咨询电话:
13526990215
13526990215
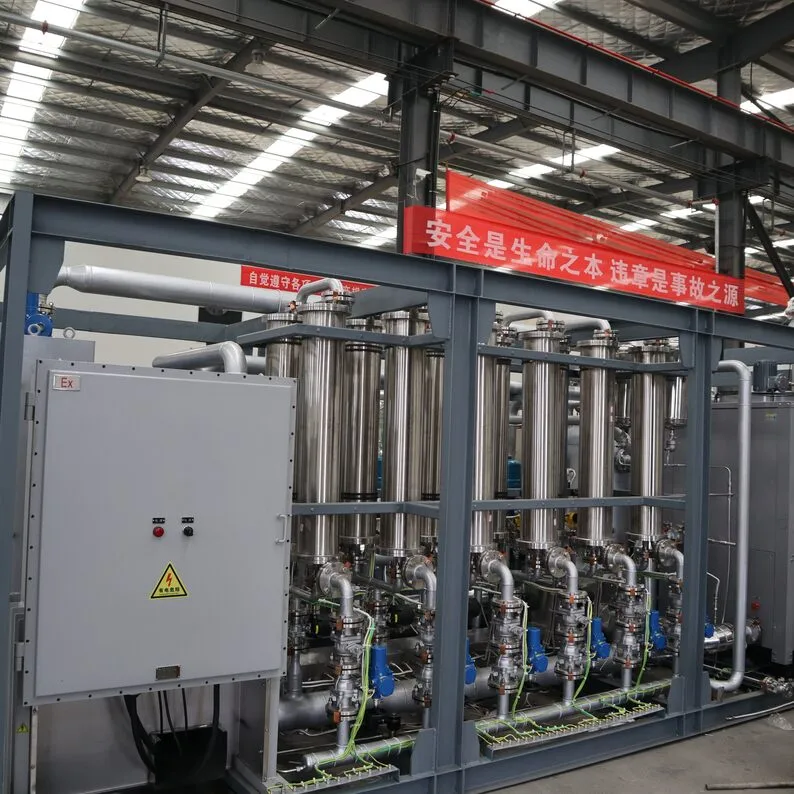
苯乙烯在树脂、橡胶和涂料行业用量不小,它的排气特征却容易被忽略:沸点适中、常温下就有明显挥发,而且在受热或接触杂质时容易聚合。储罐呼吸、装车、聚合釜排气这几个环节都会带出苯乙烯蒸气,如果只做简单收集外排,既损失物料,也让后端治理负担变重。苯乙烯废气的回收要同时考虑回收效率与聚合风险两件事。
常压储罐的大小呼吸属于间歇排放,浓度随温度和液位变化;装车环节排气集中,短时量大;聚合或反应釜排气则可能带雾沫和少量聚合物颗粒。这几类气源的共同点是组分相对单一,主流做法是先冷凝液化回收,再对残余低浓度排气做进一步处理。由于苯乙烯沸点不算很低,常规冷媒一般能满足大部分液化需求,是否再加深冷要看排气浓度与实际回收目标,不必一律上深冷。
不同环节的排气对比
| 对比项 | 储罐大小呼吸 | 装车排气 | 反应釜排气 |
|---|---|---|---|
| 排放方式 | 间歇,随温度液位变化 | 集中,短时流量大 | 随批次波动 |
| 组分特点 | 较单一,浓度偏低 | 浓度较高,含少量液滴 | 可能带雾沫与颗粒 |
| 配置重点 | 密闭收集与防稀释 | 负荷适应与凝液排放 | 前端分离与防结垢 |
冷凝出口温度与凝液量是最直接的两个观察指标,两者同时下滑通常提示换热面结垢或制冷能力下降。储罐区的收集效果用罐区周边气味与压力状态辅助判断,比只看仪表更直观。回收凝液的品质要定期分析,含水率或添加组分发生变化时,回用方式需要重新确认。
把各点位的气量、浓度、温度与每天排放时段整理清楚,再结合储罐容积与装车频次估算总负荷,装置规模才不容易偏差过大。
李总 13526990215
服务热线