服务咨询电话:
13526990215
13526990215
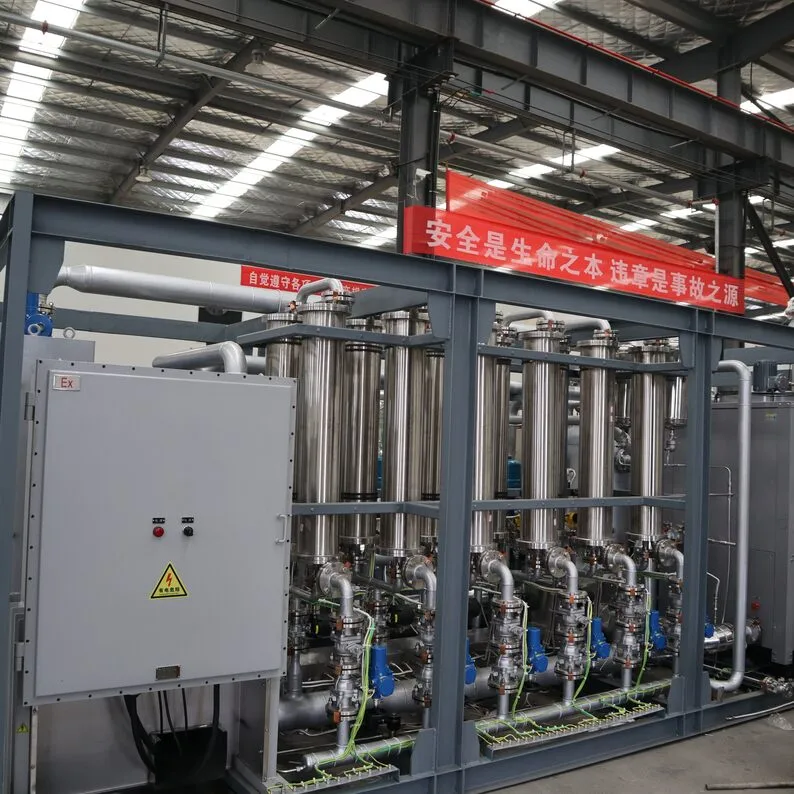
乙酸乙酯是印刷、涂布与制药行业用量最大的酯类溶剂,沸点约 77℃,挥发性强,用量集中在配料与涂布环节。这类车间的尾气特点是风量大、浓度跨度宽:烘箱排放浓度高而稳定,车间整体排风浓度低而流量大。回收路线按浓度分流配置,才能把运行费用压住。
乙酸乙酯与水部分互溶,凝液分层不彻底,回收液回用前的脱水环节要安排,这与烷烃类溶剂的配置差别明显。配置方案把这两条线分别核算,投资与运行费用才有比较的基准。
烘箱与浓缩段的排放气浓度高、风量集中,一级冷凝即可收回大部分溶剂,是回收经济性最好的部分;车间整体排风浓度低、风量大,直接冷凝的温位成本高,冷凝后串联膜分离或吸附把关,冷凝收大头、后段兜底。两条支路分开配置,比混合后统一处理的总费用低。
分流的实现靠收集系统:高浓度点位单独接管,与低浓度总管不混风。混风之后高浓度被稀释,冷凝段的温位利用变差,等于把好收的溶剂摊薄了收。分流的另一个好处在运行调节:批次生产的高浓段集中时段,高浓支路的冷凝满负荷,低浓支路可以旁通减量,两条支路各按各的浓度调节,比单一混合系统的调节自由度大得多。
冷凝凝液静置后分层不彻底,水相与酯相之间有乳化层,处理按三股分流:酯相过滤后检测回用;水相含少量溶解酯,进废水处理并计量化学需氧量负荷;乳化层集中收集,随下批凝液重新分离或委托处理。回用于配料的回收液,检测纯度、水分与馏程,按批次掺配。
含湿来气的预冷除湿对酯类回收尤为重要:水汽凝进凝液后,分层与脱水负担加重,预冷段把水汽先收掉,凝液的品质与后端负荷都受益。回收液存放也有讲究:酯类与水分长期接触会缓慢水解,回收液罐留出检测与周转的时间安排,存放超期的批次复检后再定回用。
| 环节 | 特点 | 配置安排 |
|---|---|---|
| 烘箱排放 | 高浓度稳定 | 一级冷凝优先回收 |
| 车间排风 | 低浓度大风量 | 冷凝加膜分离串联 |
| 预冷段 | 除湿 | 凝水勤排 |
| 凝液分离 | 分层不彻底 | 三股分流加乳化层处理 |
| 回收液 | 部分互溶 | 检测纯度水分馏程 |
| 后段把关 | 低浓度尾气 | 排放口定期检测 |
按涂料体系的水分容忍度定:多数配料的纯度要求在百分之九十九以上,水分千分之几以内,馏程范围符合工业级指标。逐批检测后掺配,指标体系与供应商来料一致,使用端不需要额外调整。
不必。排风浓度低到接近排放限值的时段,直接达标排放,回收装置按浓度阈值启停或调节旁通。为极低浓度的时段硬开装置,电费超过溶剂价值。
核算增量回收量与后段电耗:膜分离把关带来的增量回收,多发生在低浓度支路上,风量大的车间增量可观;风量小浓度已低的工况,增量有限,先冷凝单独运行,后段留接口后续再上,也是稳妥的路径。
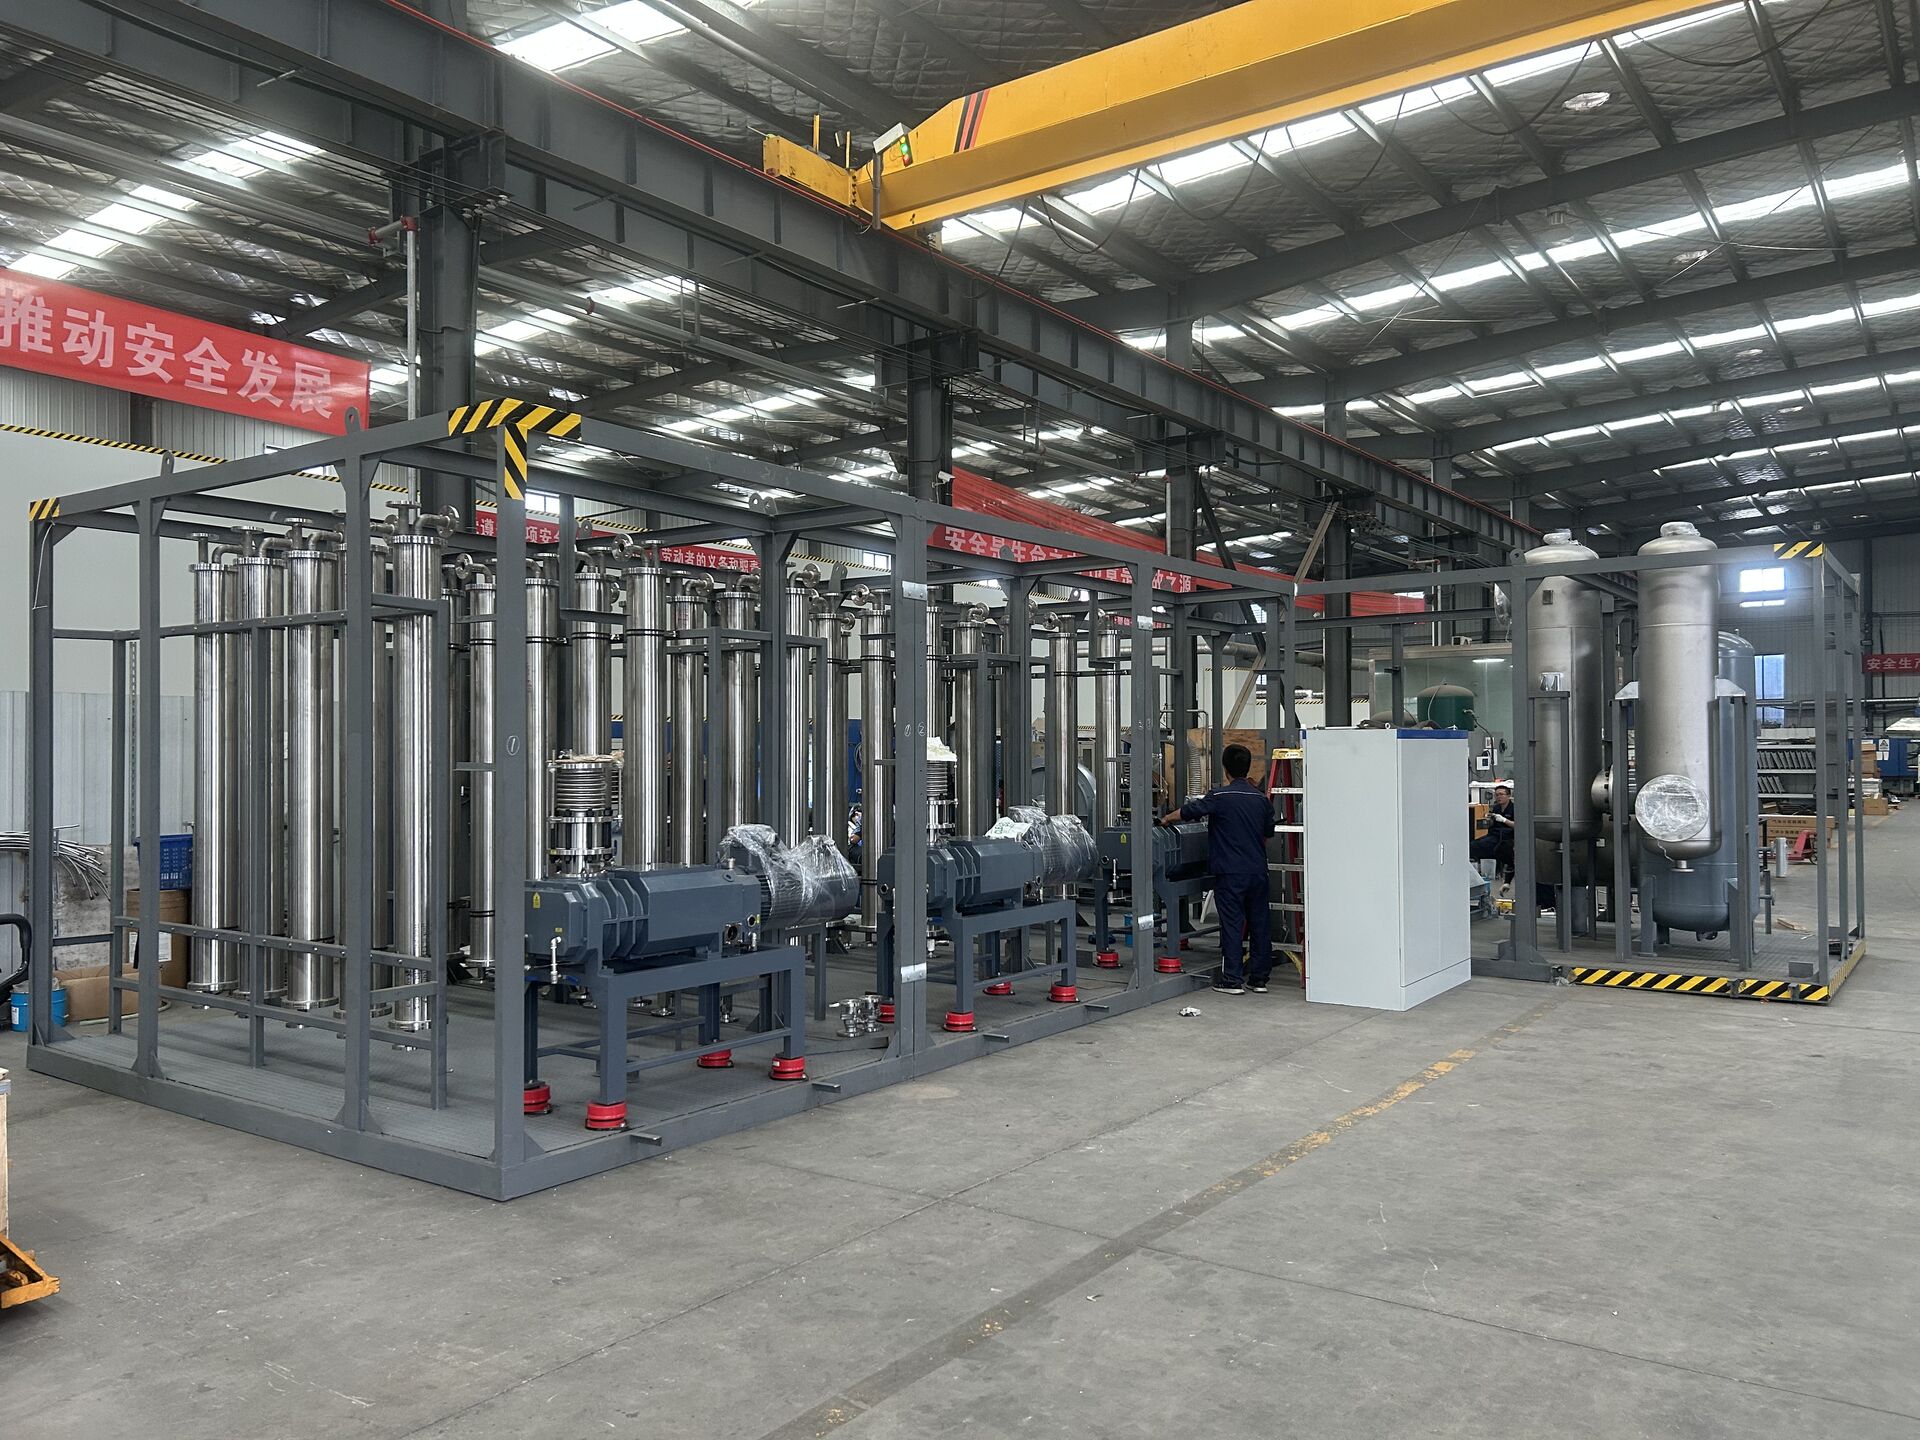
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线