服务咨询电话:
13526990215
13526990215
本体法聚丙烯装置里,丙烯既是原料也是产品,尾气系统排出的气体里夹带的丙烯如果不回收,既是账面上的原料损耗,也是排放口的环保压力。常规的冷凝方案能把大部分丙烯收回来,但未冷凝尾气里的丙烯浓度还不到放任排放的程度——这部分用膜分离富集后回流,回收率能做到百分之九十五以上。本文按尾气来源、膜段配置、回流路径的顺序,把这套配置讲清楚。
本体法工艺以液相丙烯为反应介质,反应生成的粉料经分离与脱活后,尾气系统要排出反应与闪蒸过程夹带的丙烯。这部分气体量大、丙烯含量可观,直接进火炬既烧掉原料又增加排放负担;全部冷凝回收则受尾气中惰性组分的影响——丙烷、氮气等不凝气占比上升后,冷凝温位要求越来越低,能耗曲线不划算。尾气治理的账要算在回收多少与耗多少能的交点上。
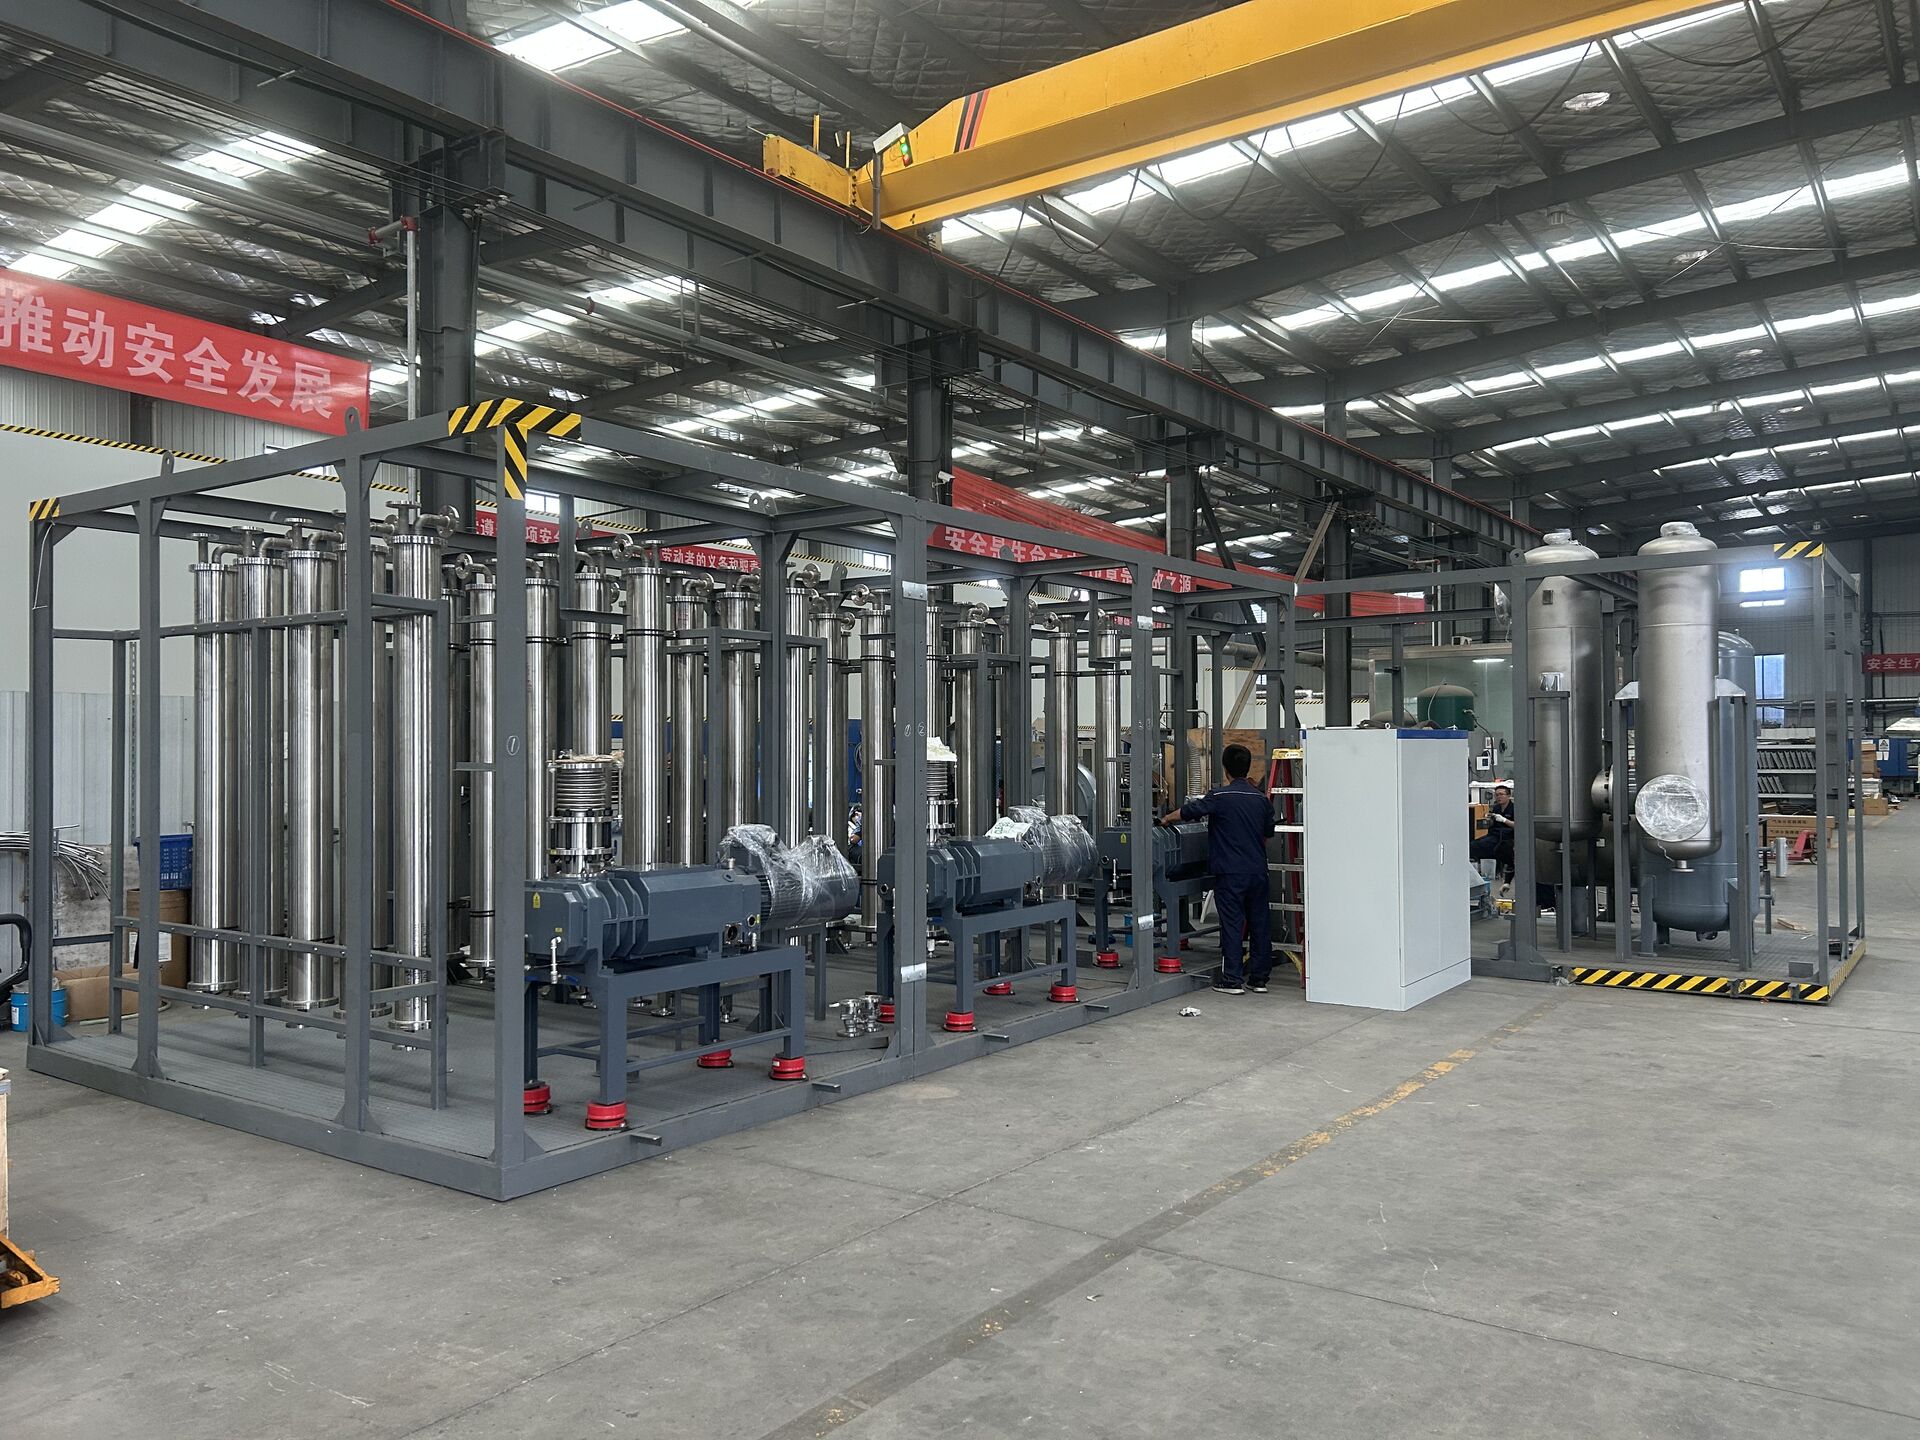
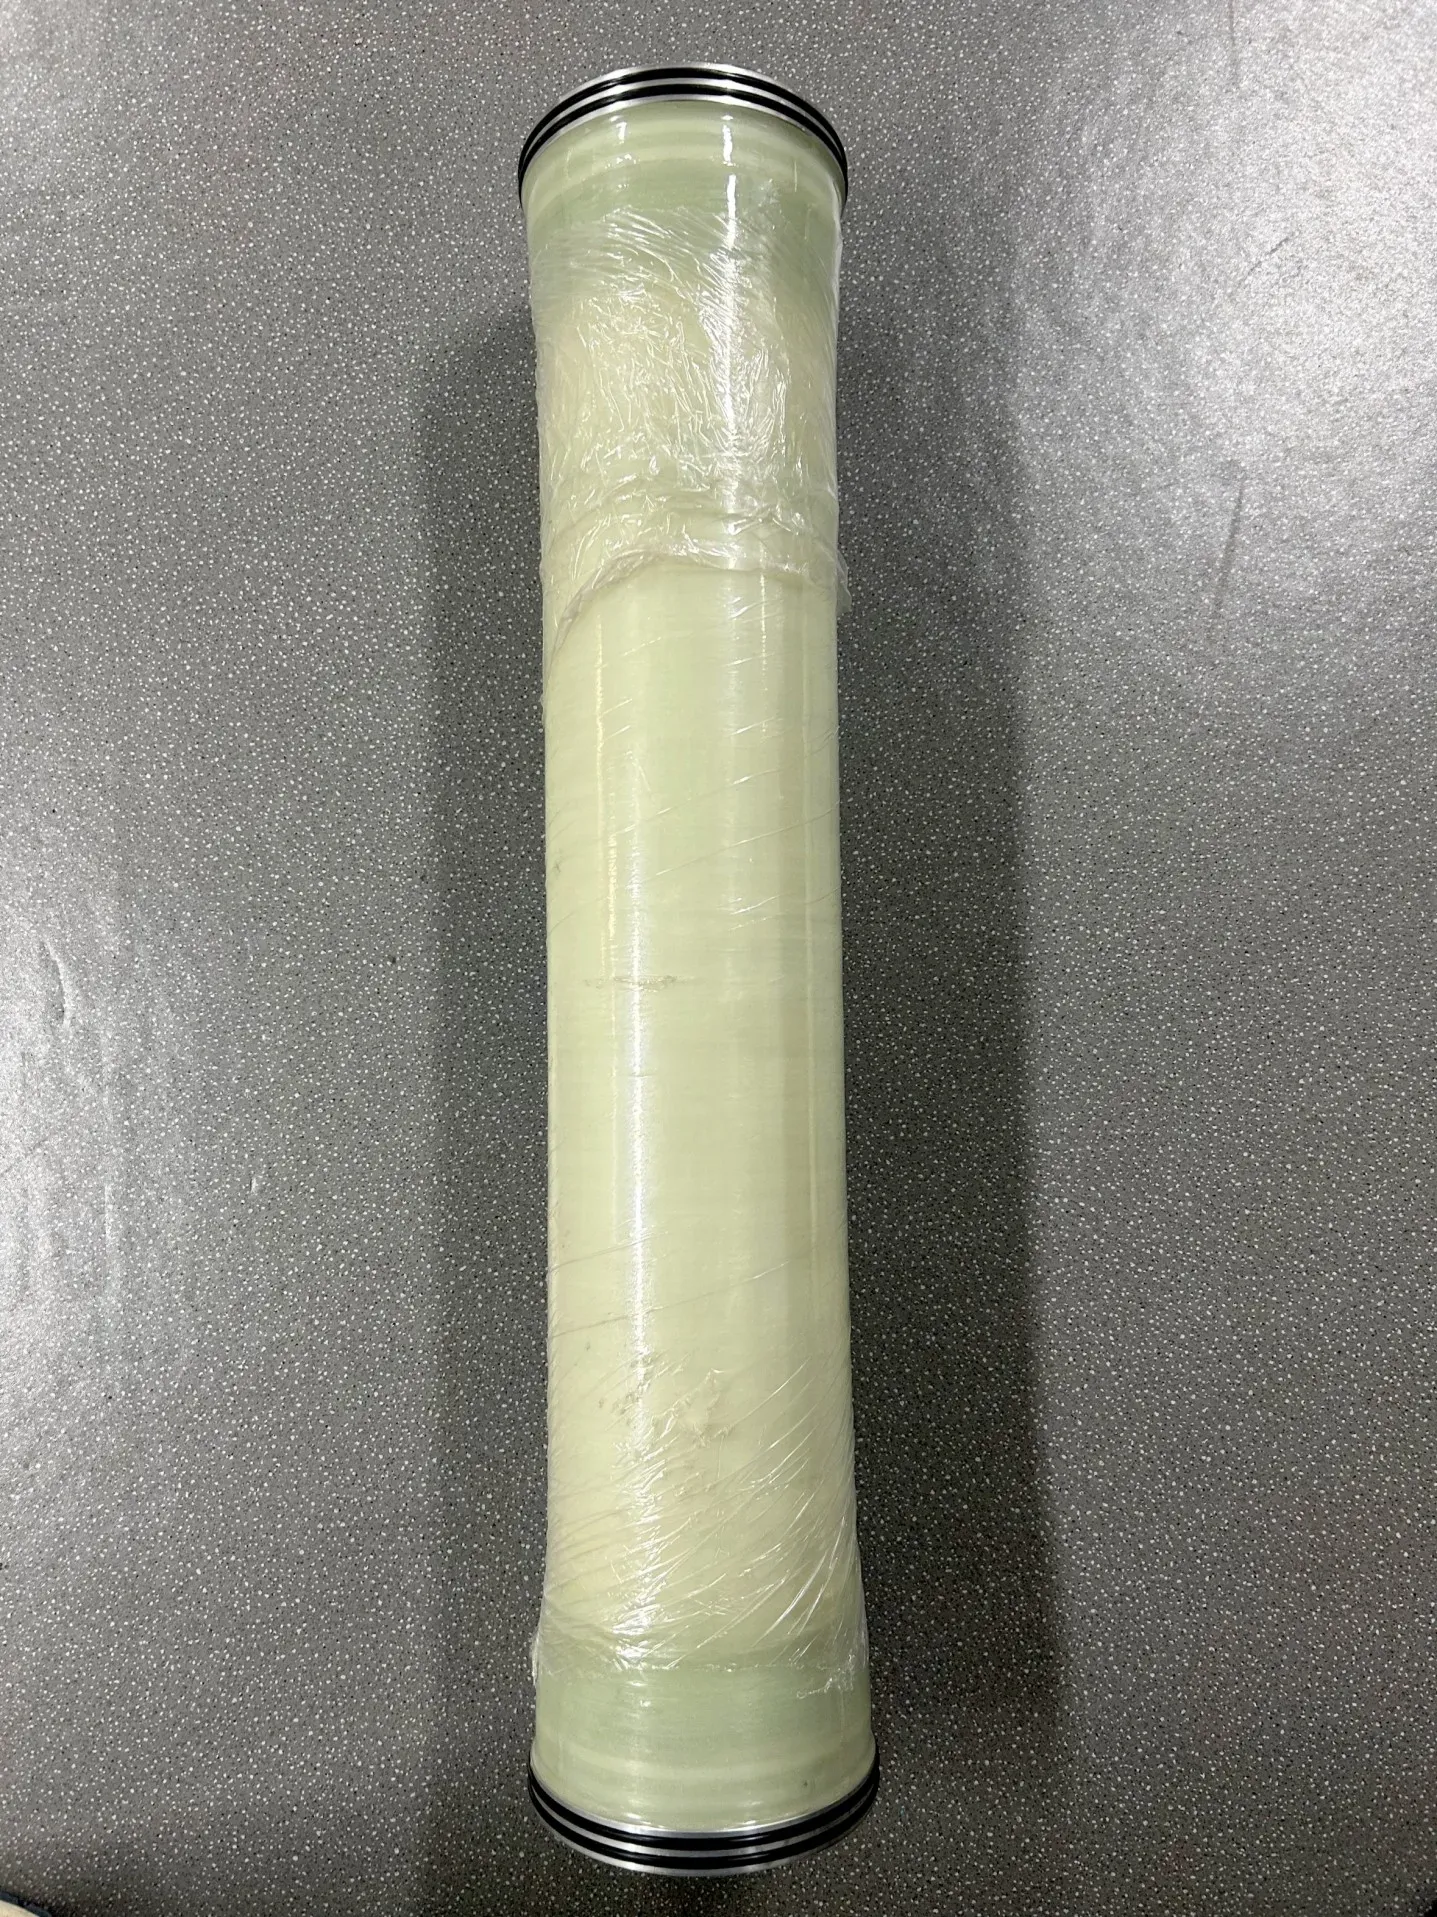
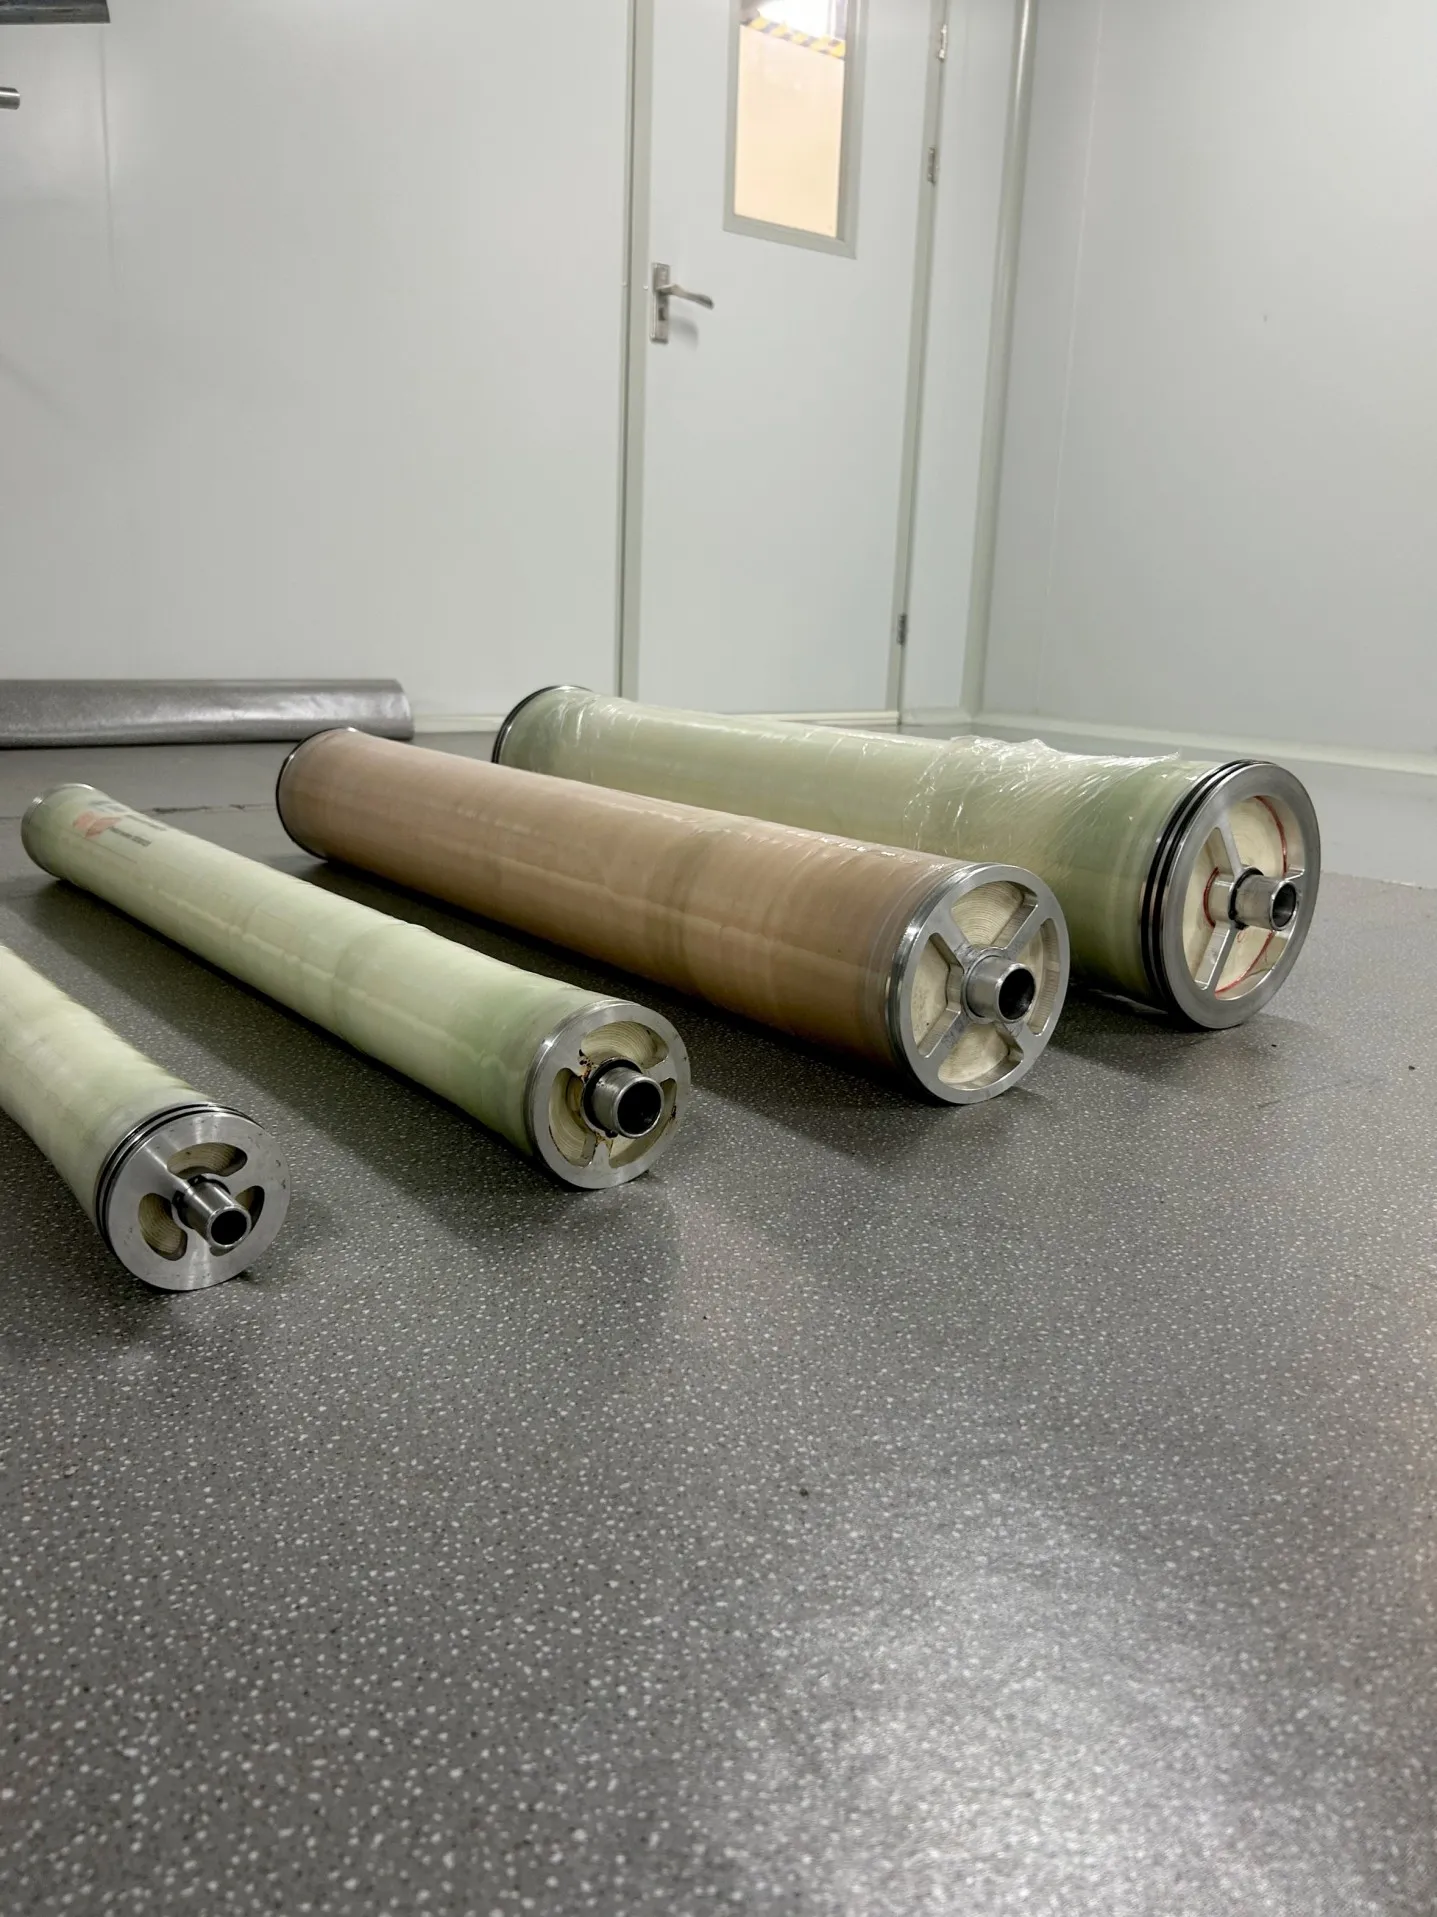
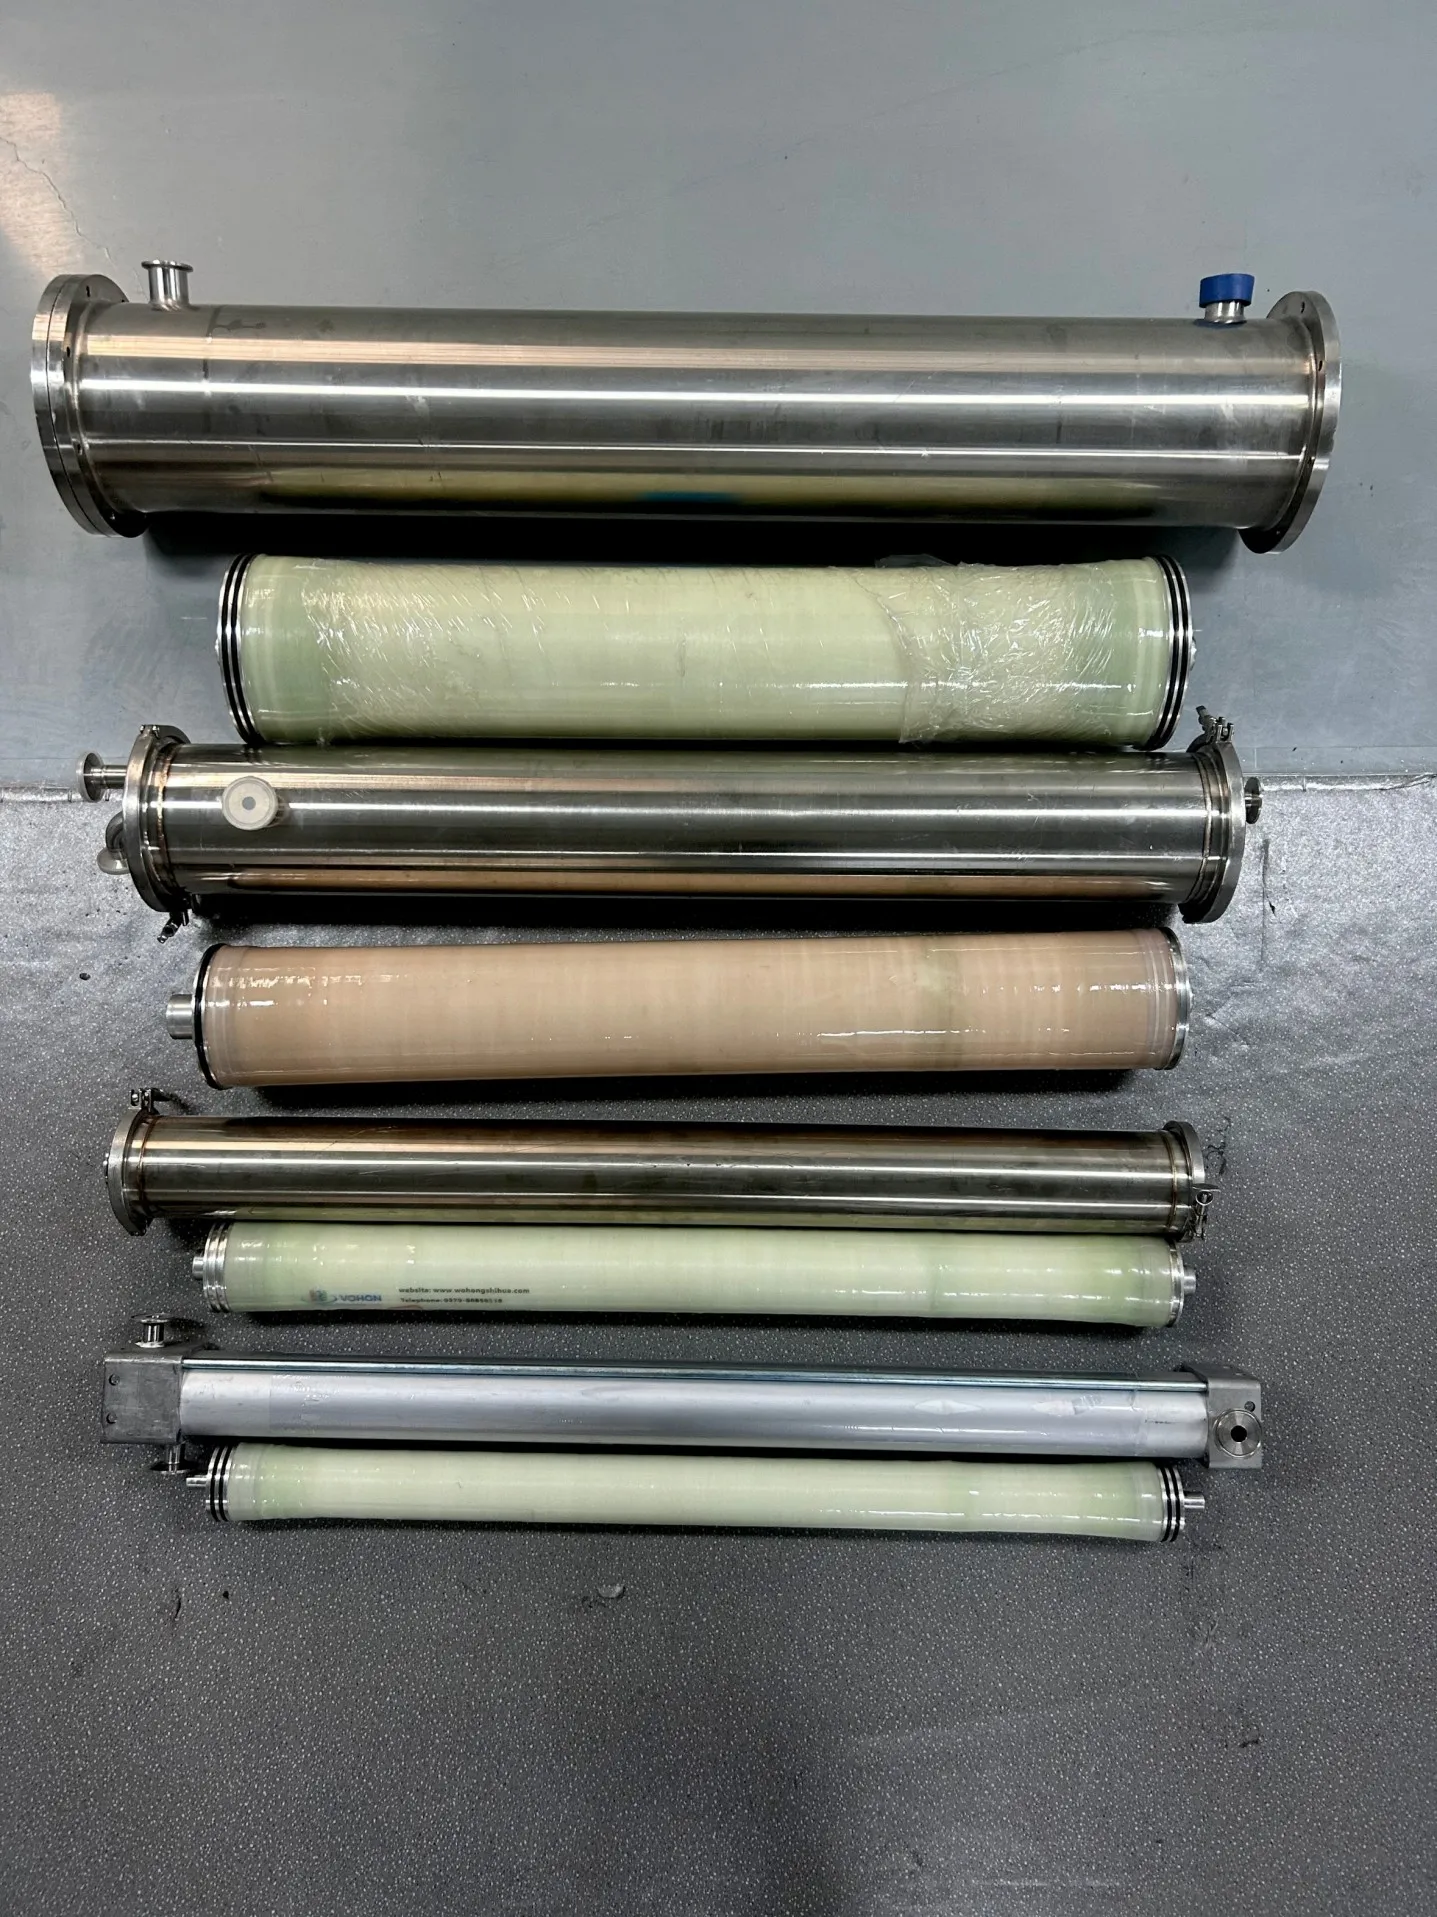
橡胶态分离膜对丙烯的溶解度高,丙烯透膜速度远快于氮气与甲烷等小分子:尾气经压缩增压后进膜单元,丙烯优先透过形成富集气,渗透侧用真空泵维持在负压,把富集气持续抽出;截留侧的不凝气浓度提高后,送去火炬或作燃料气,膜前冷凝段先行收走的部分液化回收。膜段的富集倍数高,等于把冷凝收不净的丙烯又筛了一遍,两级的分工与油气回收里的冷凝加膜同构。
渗透侧抽出的富集丙烯气有两条去路:浓度合适的直接返回压缩机入口或反应系统循环,浓度更高的支路经冷凝液化后回用。回流路径在设计阶段就要定死——返回点接在哪、控制阀怎么配、与反应系统的压力怎么衔接,这些决定了膜段能不能平稳运行。回流管路上设流量与浓度监测,数据进中控,波动时先查膜前工况再调回流比。
装置规模怎么定有一套现成的算法:拿尾气系统的长周期流量记录做分布,按回收目标浓度反推膜面积,再与冷凝段的温位能力做匹配核算,两组数据凑齐后,方案里才敢写回收率的承诺值。经验上,膜面积按峰值工况留出两成左右余量比较稳妥,余量太小板结在排放指标上,太大则真空泵长期低效运行,电耗白花。
| 环节 | 配置考虑 | 目的 |
|---|---|---|
| 膜前冷凝 | 先收高温位丙烯 | 减轻膜段负荷 |
| 膜单元 | 橡胶态分离层 | 丙烯富集 |
| 真空系统 | 维持渗透侧负压 | 拉开分压差 |
| 富集气 | 返回压缩机入口 | 循环回收 |
| 截留气 | 去火炬或燃料气 | 达标处置 |
| 监测 | 浓度与流量在线 | 波动早发现 |
与冷凝组合后,未冷凝尾气中的丙烯回收率能做到百分之九十五以上,具体水平取决于尾气组分、膜面积与运行压力,按装置实测数据核算。
尾气里的惰性组分不冷凝,随着它们占比升高,冷凝温位要求越来越低,能耗与设备投入快速上升。膜段把低浓度丙烯富集后再处理,正好补上冷凝不划算的浓度区间。
膜前设过滤器与除雾段,粉料与液滴到不了膜面。过滤器按压差更换滤材,日常趋势里盯住膜前压力,污染风险就能压住。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215
服务热线