服务咨询电话:
13526990215
13526990215
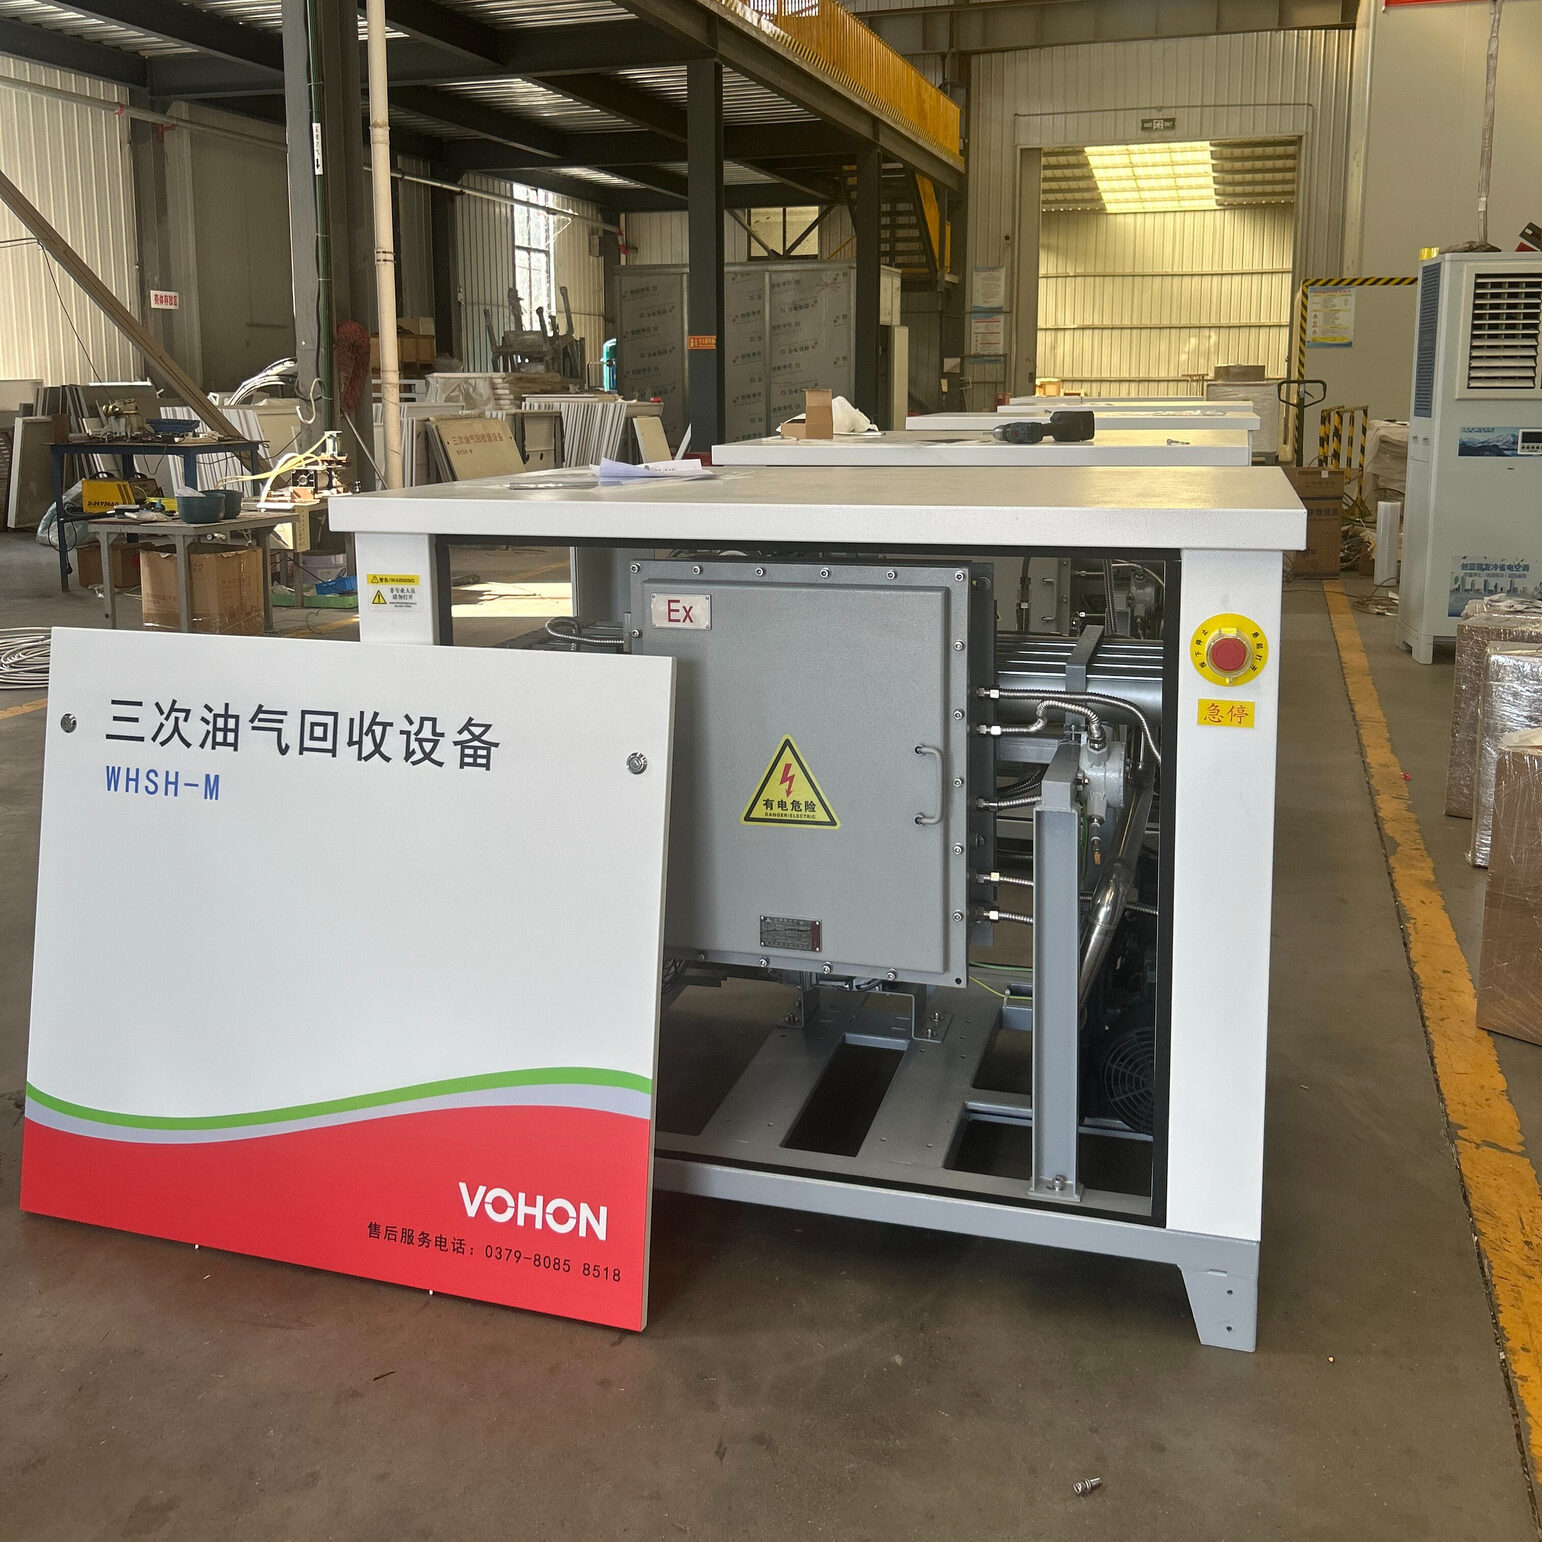
乙酸乙烯酯废气怎么回收?主线是三步:储罐呼吸与生产环节的含酯尾气先密闭收集,再经两级冷凝把大部分蒸气凝下来回收,凝液静置分层后分别回用或处置。它沸点约73℃,常温挥发明显,收集系统的密闭性直接决定回收效果,凝液管理与回用条件是这条工艺线的重点。
第一是沸点低、挥发快。约73℃的沸点意味着常温下饱和蒸气压不低,储罐大小呼吸、装卸车、投料与清洗等环节都会形成无组织排放,夏季高温时段排放量进一步抬升。
第二是化学性质活泼。作为聚合单体,长期存放或受热易发生自聚,回收系统内的凝液不宜长时间滞留,储运环节按物料特性安排周转,回收装置的停留时间在选型时一并考虑。
第三是易燃。尾气系统的风机、电气与防静电接地都按易燃介质对待,收集管路保持导通接地,装卸车口的快速接头与回收阀定期检查密封。
储罐呼吸口引出收集支管汇入主管;装卸车采用底部装载加油气回收接头;投料、清洗等敞口作业点做局部围挡加定向抽风。多股支路汇入前核定同时使用系数,避免大风量稀释浓度、拉高后端冷凝负荷;管路保持坡度并设低点排液,防止凝液积存堵路。
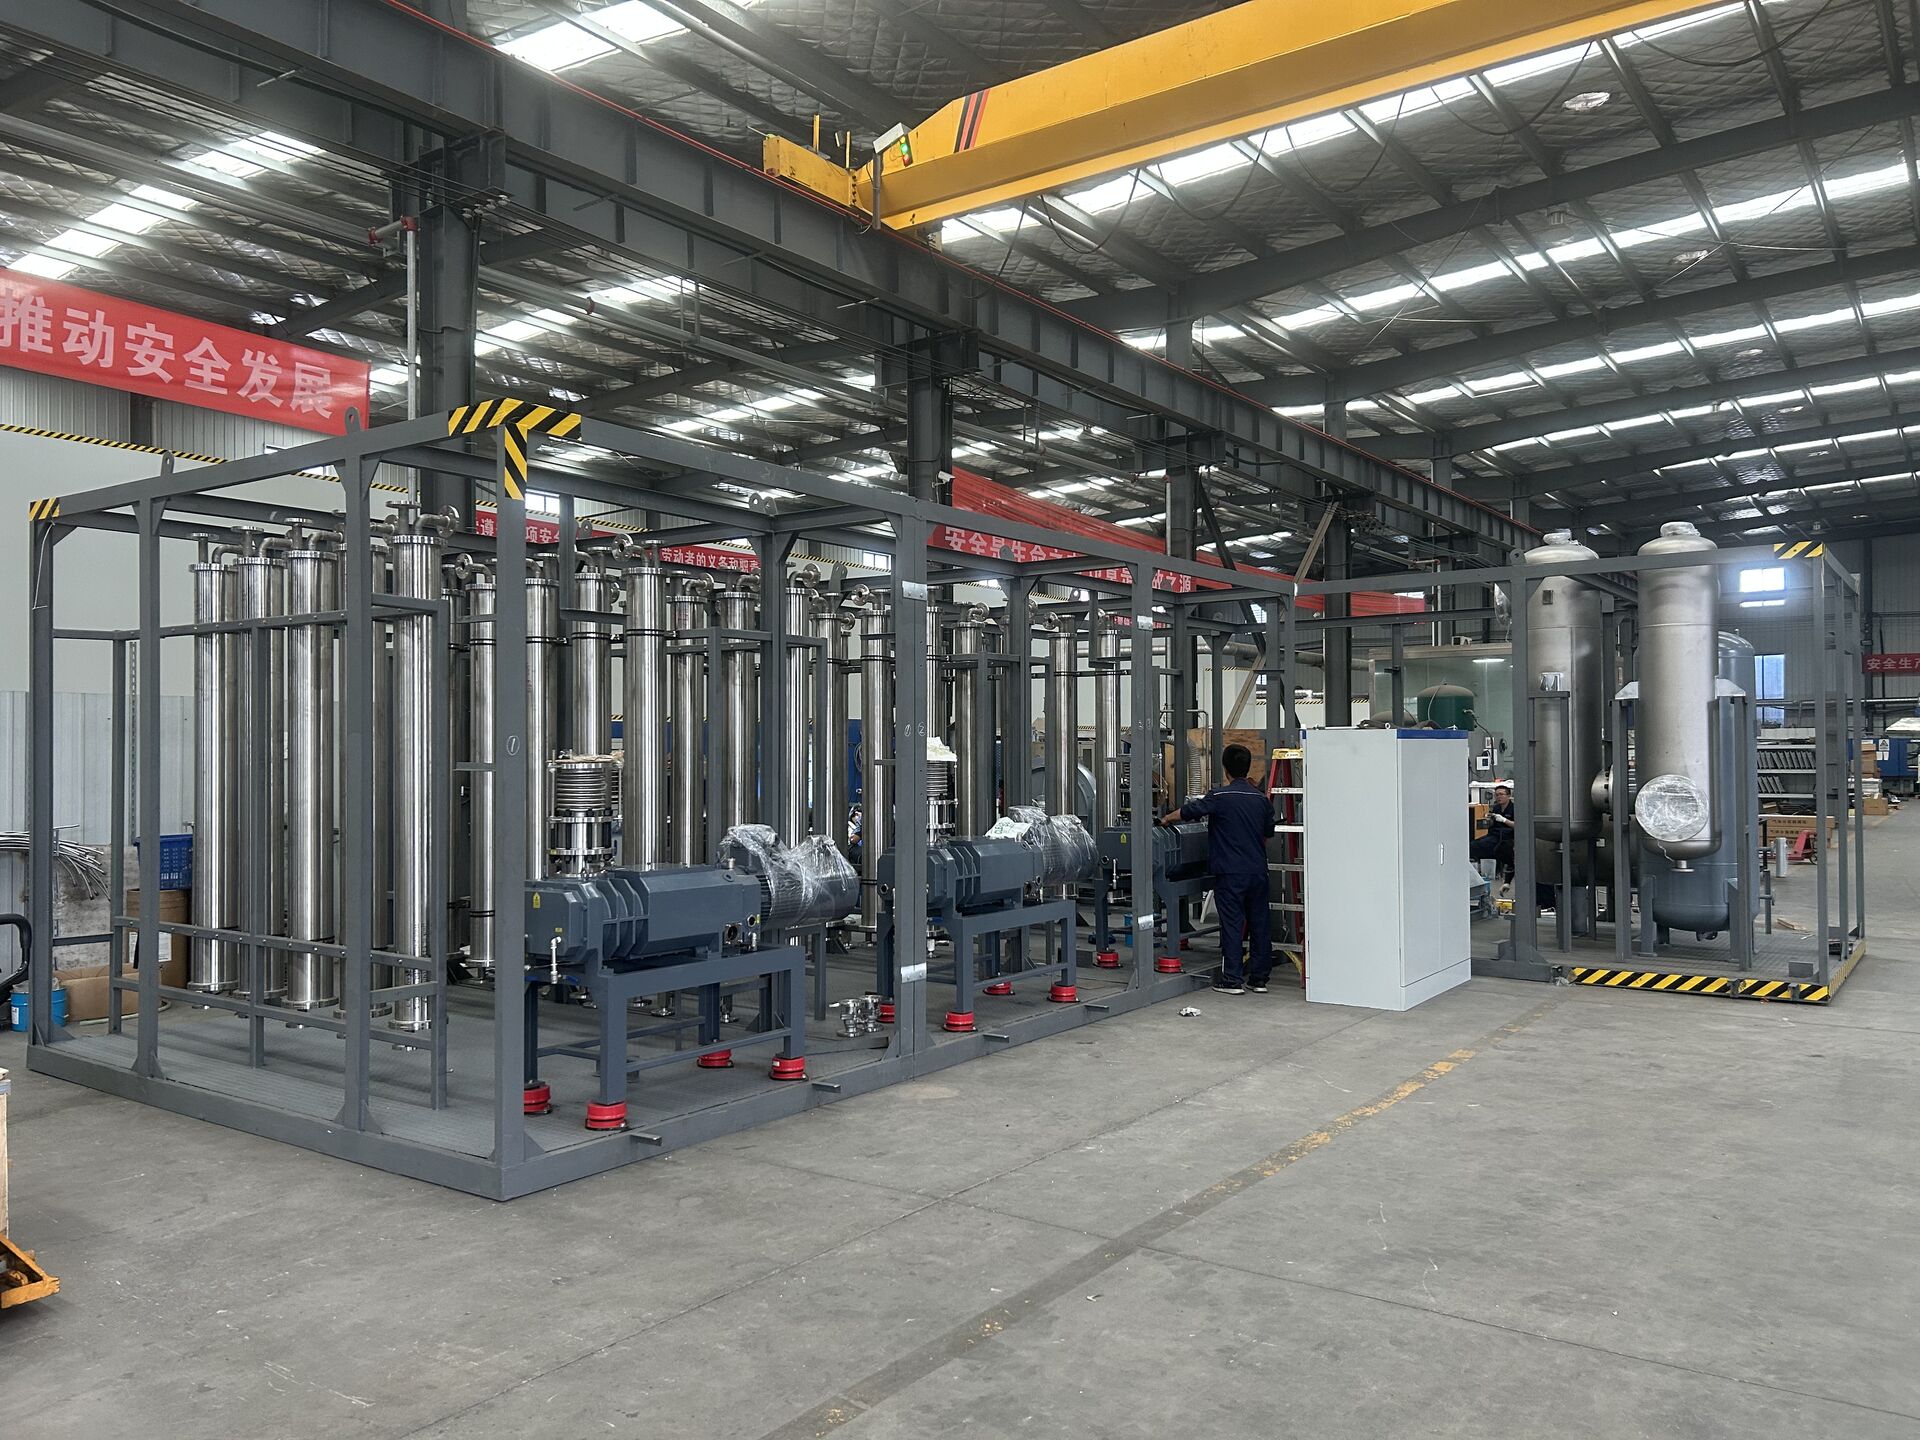
主流配置是两级冷凝:前级预冷除湿,把尾气温度降下来并析出携带的水汽,减少后级换热面结霜与带水;后级深冷把大部分酯类蒸气凝下来回收。两级之间用换热器做冷量回收,降低运行能耗;低温段管路与阀门选材按介质相容性核对,并做好保温防结露。
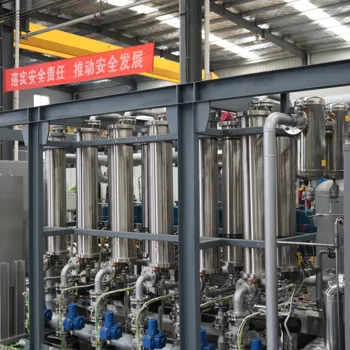
冷凝温度的设定要在回收率与运行成本之间平衡:温度越低回收率越高,但能耗与结霜风险同步上升,一般按介质特性与当地排放限值综合确定,不做无依据的极限低温。
凝液经静置或聚结分离初步脱水后,按质量情况回用于生产配料或送精制单元处理;水相并入厂区废水系统统一处理。它与常见酯类溶剂的回收差异见下表:
| 对比维度 | 乙酸乙烯酯 | 常见酯类溶剂 |
|---|---|---|
| 挥发性 | 沸点约73℃,常温挥发明显 | 按品种跨度较大 |
| 物料特性 | 单体性质活泼,忌长时间滞留 | 性质相对稳定 |
| 凝液管理 | 及时周转,控制系统内停留时间 | 常规分离后回用 |
| 回收去向 | 回用配料或送精制单元 | 分层脱水后回用 |
凝液经脱水与质量核验后可回用于配料环节;纯度或水分不满足要求的,送精制单元处理后再回用,具体按实测质量定。
它的沸点低、常温挥发明显,收集口敞漏会让大量蒸气未经处理直接逸散,后端冷凝负荷也因风量稀释被拉高,密闭性是回收效果的前提。
不是。温度越低回收率越高,但能耗与换热面结霜堵路风险同步上升,应按排放限值与介质特性设定合理工况,兼顾运行成本。
洛阳沃虹石化设备有限公司面向化工企业提供乙酸乙烯酯等介质回收装置的设计制造、安装调试与运维服务,欢迎联系交流。
本文由洛阳沃虹石化设备有限公司整理,如需乙酸乙烯酯等介质回收方案评估或现场勘查,欢迎联系交流。
李总 13526990215
服务热线